Ford 6.0 Power Stroke протирает штанги клапанов: когда след ведёт к отверстиям прокладки ГБЦ
Боковые борозды на штангах Ford 6.0 Power Stroke могут указывать на контакт с отверстиями прокладки ГБЦ. Чем такой износ отличается от изгиба и что сопоставляют при разборке.
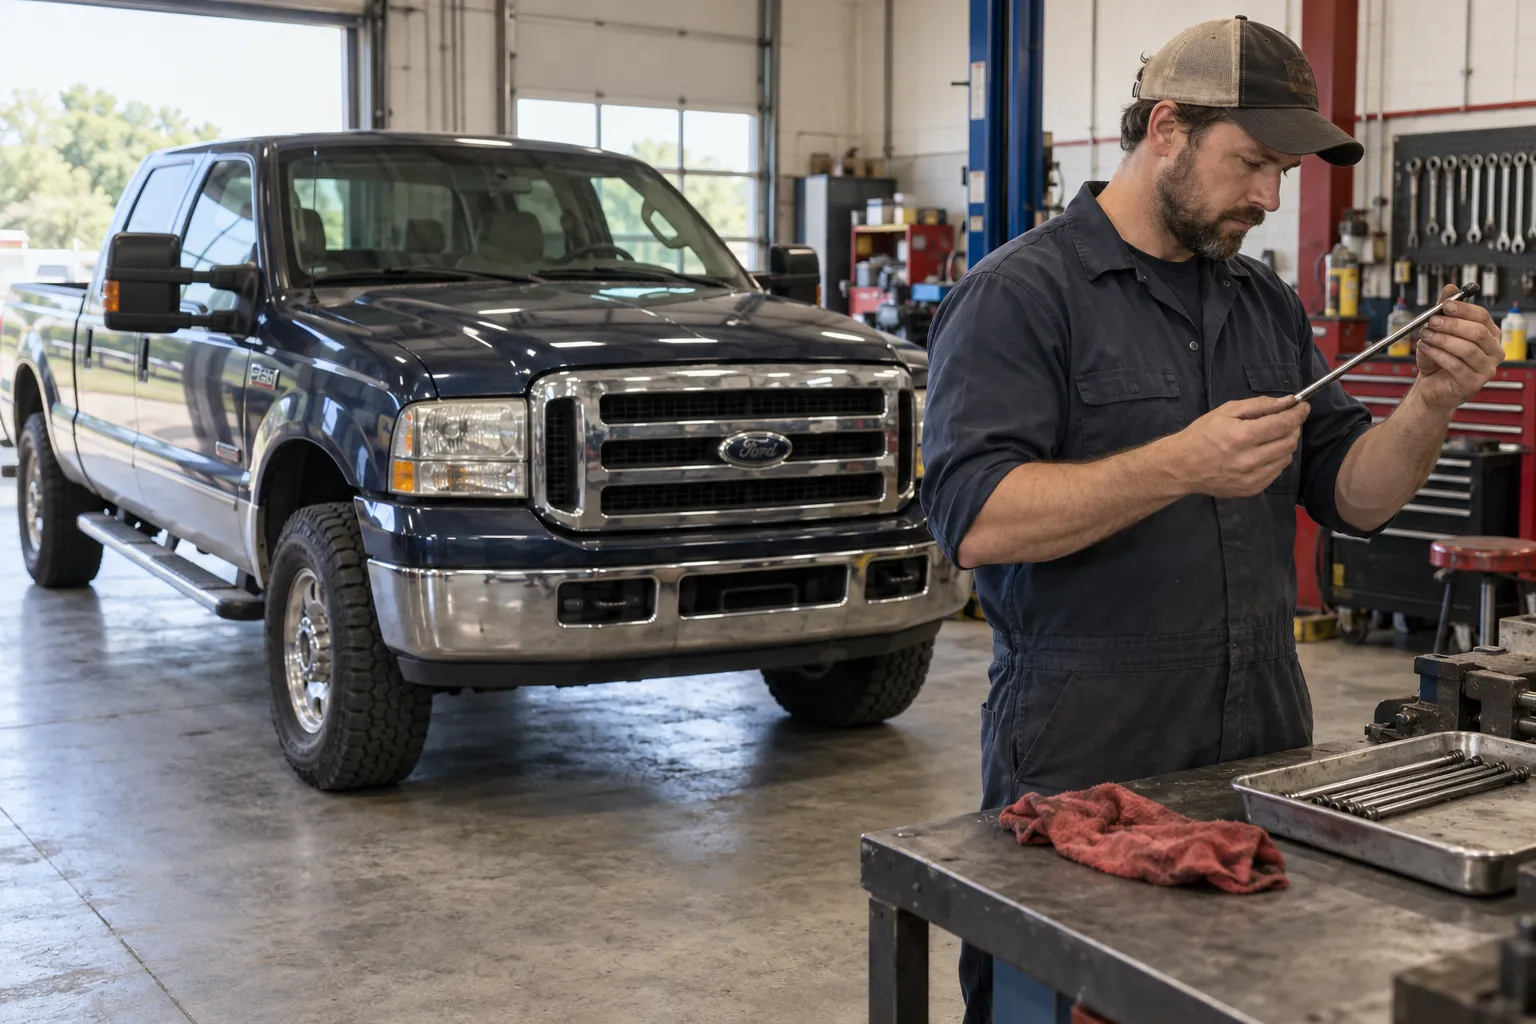
На снятой штанге клапанного привода Ford 6.0 Power Stroke обнаружена борозда сбоку. Деталь может выглядеть прямой, а её наконечники — относительно целыми. Такой след стоит отличать от обычного изгиба: Fel-Pro описывает для этого двигателя износ штанг кромками проходных отверстий в прокладке головки блока.
Источник указывает Ford Super Duty 2003–2007 и Econoline 2003–2010 с дизелем 6.0 Power Stroke. Применимость проверяют по двигателю и конкретному исполнению прокладки. Похожие названия других дизелей Ford не позволяют автоматически переносить на них этот механизм повреждения.
Где возникает нежелательный контакт
В этом клапанном приводе штанги передают движение от толкателей к коромыслам и проходят через соответствующие отверстия. Прокладка ГБЦ находится на пути такого прохода. Если отверстие не обеспечивает необходимого пространства, его кромка может контактировать с боковой поверхностью движущейся штанги.
В техническом материале Fel-Pro описаны недостаточный размер направляющих отверстий и острые края, способные истирать металл штанги. В результате появляются следы и канавки, деталь ослабляется, а мелкие металлические частицы попадают в масло. Это отдельная причина повреждения, которую нельзя свести к старению самой штанги.
Как отличают борозду от других дефектов
При осмотре разделяют как минимум три состояния: отклонение штанги от прямолинейности, повреждение наконечника и выработку на боковой поверхности. Они могут сочетаться, но требуют разных объяснений. Ровная деталь с глубокой боковой канавкой не становится пригодной только потому, что не погнулась.
Изгиб часто направляет проверку к препятствию движению или неправильной геометрии привода. Этот поиск описан в статье почему погнутая штанга OHV требует проверки всего привода. В рассматриваемом случае главный вопрос — что касалось боковой поверхности на высоте прокладки.
Зачем сохраняют положение снятых деталей
До перемешивания штанг фиксируют, к какому месту относится каждая. Аналогично сохраняют ориентацию снятой прокладки. Это позволяет сопоставить конкретную борозду с конкретным отверстием, а не искать объяснение по двум деталям, случайно положенным рядом.
Значение имеют высота повреждения, его расположение по окружности и след на ответной кромке. Если уровень борозды не соответствует проходу через прокладку, предложенная причина ещё не подтверждена. Нужно исследовать другой контакт, состояние посадки или обстоятельства прежней сборки.
Фотография помогает сохранить расположение следов, но не заменяет осмотр и измерения. Блестящая полоса без выраженной потери металла и заметная канавка — не одинаковые находки. Пригодность оценивают по требованиям к детали, а не по тому, хорошо ли дефект виден на снимке.
Почему одновременно проверяют посадку штанги
Даже при следах возле прокладки нельзя пропустить проверку обоих концов штанги и сопряжённых опор. Неверное положение в гнезде, повреждение наконечника или связанного элемента меняют условия передачи движения. Установка новой детали в неправильно собранный привод не устраняет эту проблему.
Осмотр должен установить, действительно ли обнаружен описанный контакт с отверстием, либо штанга двигалась неправильно по дополнительной причине. Проверяют соответствие деталей двигателю и фактическую сборку. Название известной неисправности полезно как направление поиска, но не заменяет сопоставление следов на конкретном моторе.
Что важно при выборе прокладки
Для восстановления нужен предусмотренный вариант с подходящей геометрией проходных отверстий. Fel-Pro показывает изменённое исполнение таких отверстий как решение описанной проблемы. Это подтверждает значимость их формы, но не означает, что любая прокладка с визуально большим отверстием подходит двигателю.
Подбор учитывает весь узел уплотнения, а не только место прохода штанг. Номер и применимость детали сверяют по каталогу и требованиям ремонта. Самостоятельно расширять отверстие снятой или новой прокладки нельзя считать равноценной заменой: такая переделка не подтверждает ни предусмотренную геометрию, ни пригодность прокладки в сборе.
Почему новые штанги не завершают восстановление
Если контакт с кромкой сохранился, следующая штанга попадёт в те же условия. Поэтому причина истирания должна быть устранена до сборки. Повреждённые детали оценивают отдельно: замена прокладки не возвращает потерянный металл и не подтверждает прочность штанги с выработкой.
Также учитывают продукты износа. Источник прямо связывает такой контакт с металлическими частицами в масле, поэтому при разборке исследуют обнаруженное загрязнение и предусмотренные меры очистки. Простая установка чистых новых деталей поверх оставшихся следов разрушения не отвечает на вопрос о состоянии системы.
При этом борозда на одной штанге не доказывает повреждение всех подшипников двигателя. Объём дальнейшей оценки должен опираться на найденные частицы, сопутствующие следы и состояние агрегата. Не стоит ни объявлять весь мотор разрушенным заранее, ни игнорировать загрязнение как несущественную деталь.
Какая проверка нужна перед возвращением в работу
После восстановления подтверждают правильность размещения штанг и остальных затронутых элементов клапанного привода. Контроль выполняют по процедуре двигателя, чтобы до запуска исключить неправильную посадку и оставшийся контакт. Отсутствие прежнего шума при первом запуске само по себе не показывает, исправлена ли геометрическая причина истирания.
На этапе обращения по поводу ремонта ГБЦ полезно описать именно боковую выработку штанг и предоставить сведения о прежней замене прокладок. Возможность обслуживания конкретного пикапа или фургона уточняют заранее: категория автомобиля и исполнение двигателя важны для организации такой работы.
Важно: двигатель с повреждённой штангой не запускают для проверки звука. Не пытайтесь устранить контакт ручным рассверливанием отверстий прокладки.