Flow Form в кузовном соединении: как мастер учитывает толщину всего пакета
Почему длину заклёпки Flow Form в кузовном стыке связывают с суммарной толщиной листов и зачем перед установкой проверяют обе стороны пакета.
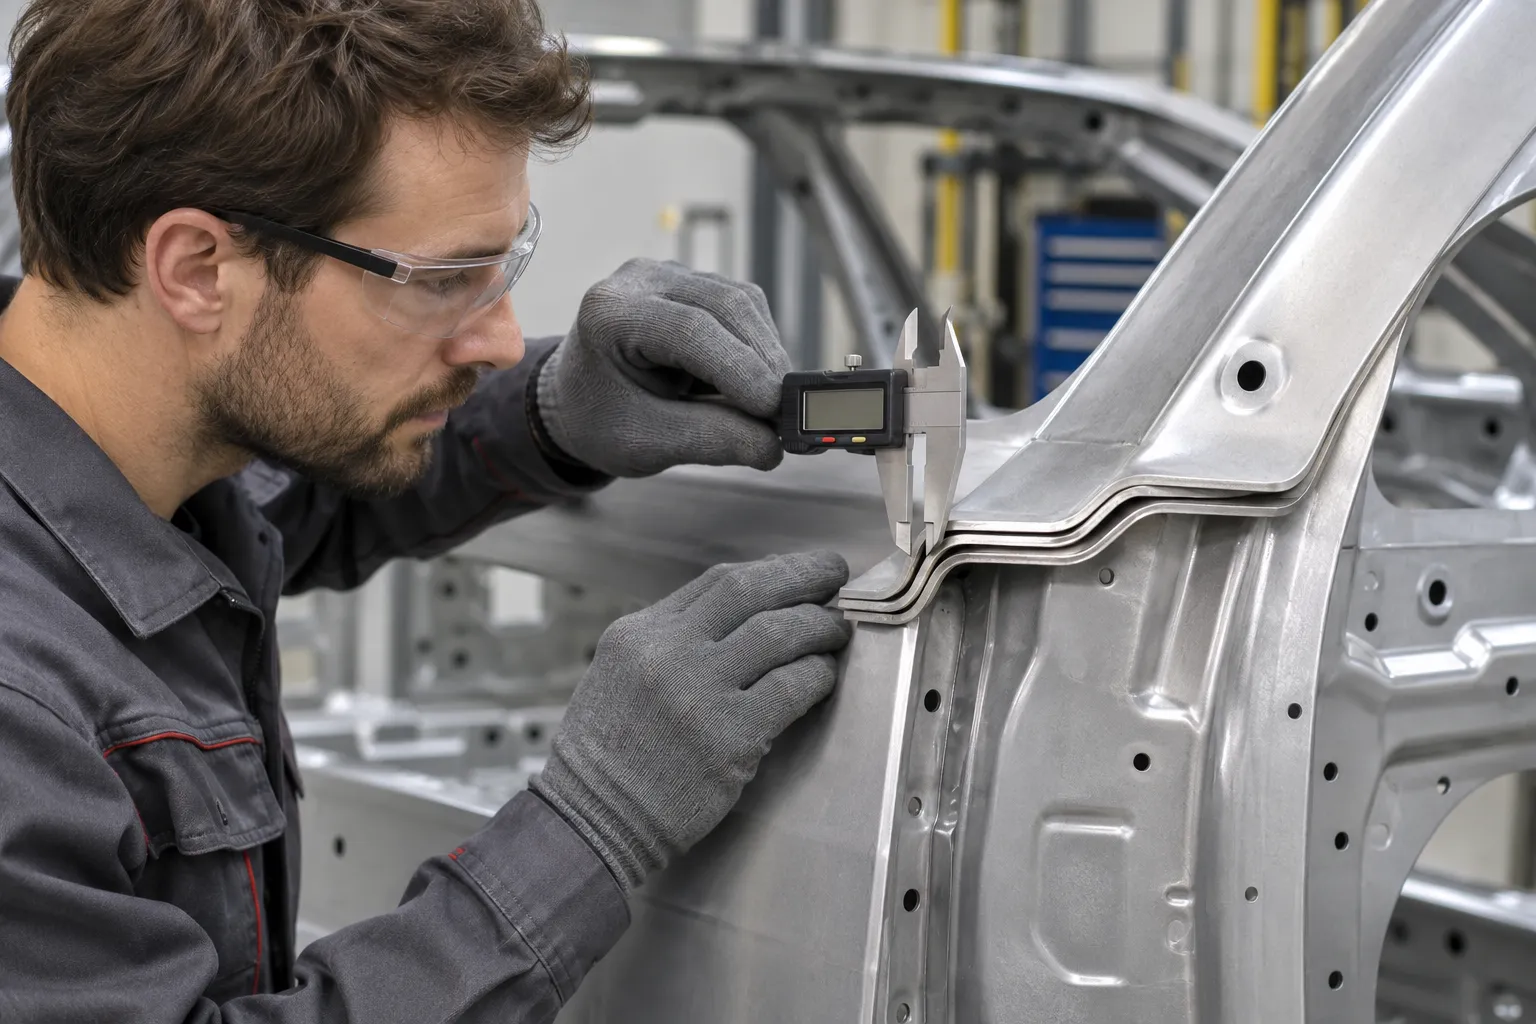
На краю новой кузовной панели видна толщина одного листа, а заклёпка должна удерживать несколько. Разница особенно заметна там, где под наружную деталь заходит усилитель. На одном участке фланца пакет состоит из двух слоёв, дальше под той же наружной поверхностью может начинаться третий. Для соединения Flow Form в заводской документации Model Y предусмотрено измерение полного пакета. Видимая толщина кромки сама по себе не выбирает исполнение крепежа.
Что означает диапазон захвата
У заклёпки есть рабочий диапазон суммарной толщины материала, который она должна соединить. Он связан с длиной корпуса крепежа и условиями его формирования рабочей оснасткой. Речь идёт о материале в данном месте после правильной сборки. Это не ширина фланца вдоль панели и не расстояние от наружной головки до ближайшей доступной поверхности внутри кузова.
Если нижний лист скрыт от взгляда, можно ошибочно включить в измерение только наружную половину соединения. Итоговое значение покажется аккуратным и повторяемым, но оно не отвечает нужному вопросу. Неподходящий крепёж нельзя компенсировать увеличением усилия заклёпочника: диапазон захвата и способность инструмента переместить рабочие части — разные характеристики.
Как находят нужное место для измерения
В инструкции Tesla предусмотрен штангенциркуль для измерения суммарной толщины пакета. Это требует понимать, какие наружные поверхности ограничивают именно соединяемые слои. Если рядом находится отбортовка, подкладка для временной фиксации или край другого усилителя, инструмент легко поставить в удобное, но нерепрезентативное место. Перед измерением полезно сопоставить видимую кромку со схемой соединения.
На длинной полке особенно важно различать участок до окончания усилителя и участок за ним. Измерение у ближайшего доступного края подходит только тогда, когда состав слоёв соответствует интересующей точке. Иначе получаются данные другой части фланца. Визуально почти незаметная граница между двумя и тремя слоями может быть важнее общей толщины видимого наружного листа.
Если листы ещё не прилегают друг к другу из-за заусенца, повреждения или неверной примерки, измеряется сумма металла и промежутка. Сначала разбираются, почему пакет разошёлся. Лишняя длина заклёпки не превращает неправильно посаженный фланец в предусмотренное соединение. Давление губок измерительного инструмента также не должно заменять штатный прижим деталей в их действительном положении.
Как соотносят результат с заводской картой
Измеренное значение сопоставляют с указанным производителем диапазоном для данного типа заклёпки. Если таблица допускает пересечение диапазонов, применяют правило, приведённое именно к ней. Выбирать ближайшую длину на глаз или переносить правило из каталога для другого крепежа не следует. Для владельца в этой ситуации полезна сама привязка решения к измерению: какой пакет проверили и почему из него следует именно такой вариант.
Иногда новую панель сравнивают с демонтированной заклёпкой и предполагают, что достаточно повторить её общую длину. После формирования длина и форма крепежа уже отличаются от состояния до установки. Кроме того, на старой детали могла быть предыдущая ремонтная операция. Старая заклёпка помогает найти место соединения, но не заменяет определения состава пакета и проверки текущей заводской схемы.
Почему прессующая оснастка тоже относится к результату
В описанной процедуре после выбора крепежа готовят предусмотренные отверстия и используют одобренный заклёпочник с соответствующими рабочими насадками. Устройство действует на пакет с двух сторон. Привод создаёт движение, а рабочие поверхности определяют, как формируется заклёпка. Правильная измеренная толщина не позволяет ставить на инструмент любые пуансон и матрицу подходящего внешнего размера.
Состояние самих отверстий проверяют до формирования соединения. Если слои разошлись и отверстия не совпадают, усилие установки способно скрыть исходное несовпадение от последующего осмотра. Если кромка после сверления сохранила заусенец, он может мешать прилеганию. Пригодность уже изменённого отверстия решают по карте, а не простым переходом на более крупный крепёж.
Как принять соединение без догадок по наружной головке
В открытом доступе удобно проверить результат с обеих сторон. Смотрят на посадку головки, состояние поверхностей рядом и формирование другой стороны по требованиям к данной операции. Если доступ после монтажа следующей панели исчезнет, эти признаки нужно оценить до закрытия. Фото одной наружной головки не позволяет восстановить, попала ли толщина скрытого пакета в рабочий диапазон.
Иногда важнее всего зафиксировать не числовой результат в отрыве от машины, а точку, к которой он относится. Тогда при разнице между соседними местами понятно, где прибавился усилитель, а где менялась только форма наружной панели. Так измерение объясняет реальное устройство стыка вместо того, чтобы служить формальной записью в отчёте.
Подробнее об услуге ВИСТ — ремонт кузова.
Процедура Flow Form относится к местам, где такой способ соединения предусмотрен изготовителем. По общей толщине двух произвольных листов нельзя сделать вывод, что в них допустима установка данного крепежа.