Заводскую сварную точку раскрывают с одной стороны: как отделяют только заменяемый слой
Как отличают раскрытие заводской сварной точки от сквозного отверстия в кузове и что осматривают на нижнем листе перед следующей сборкой.
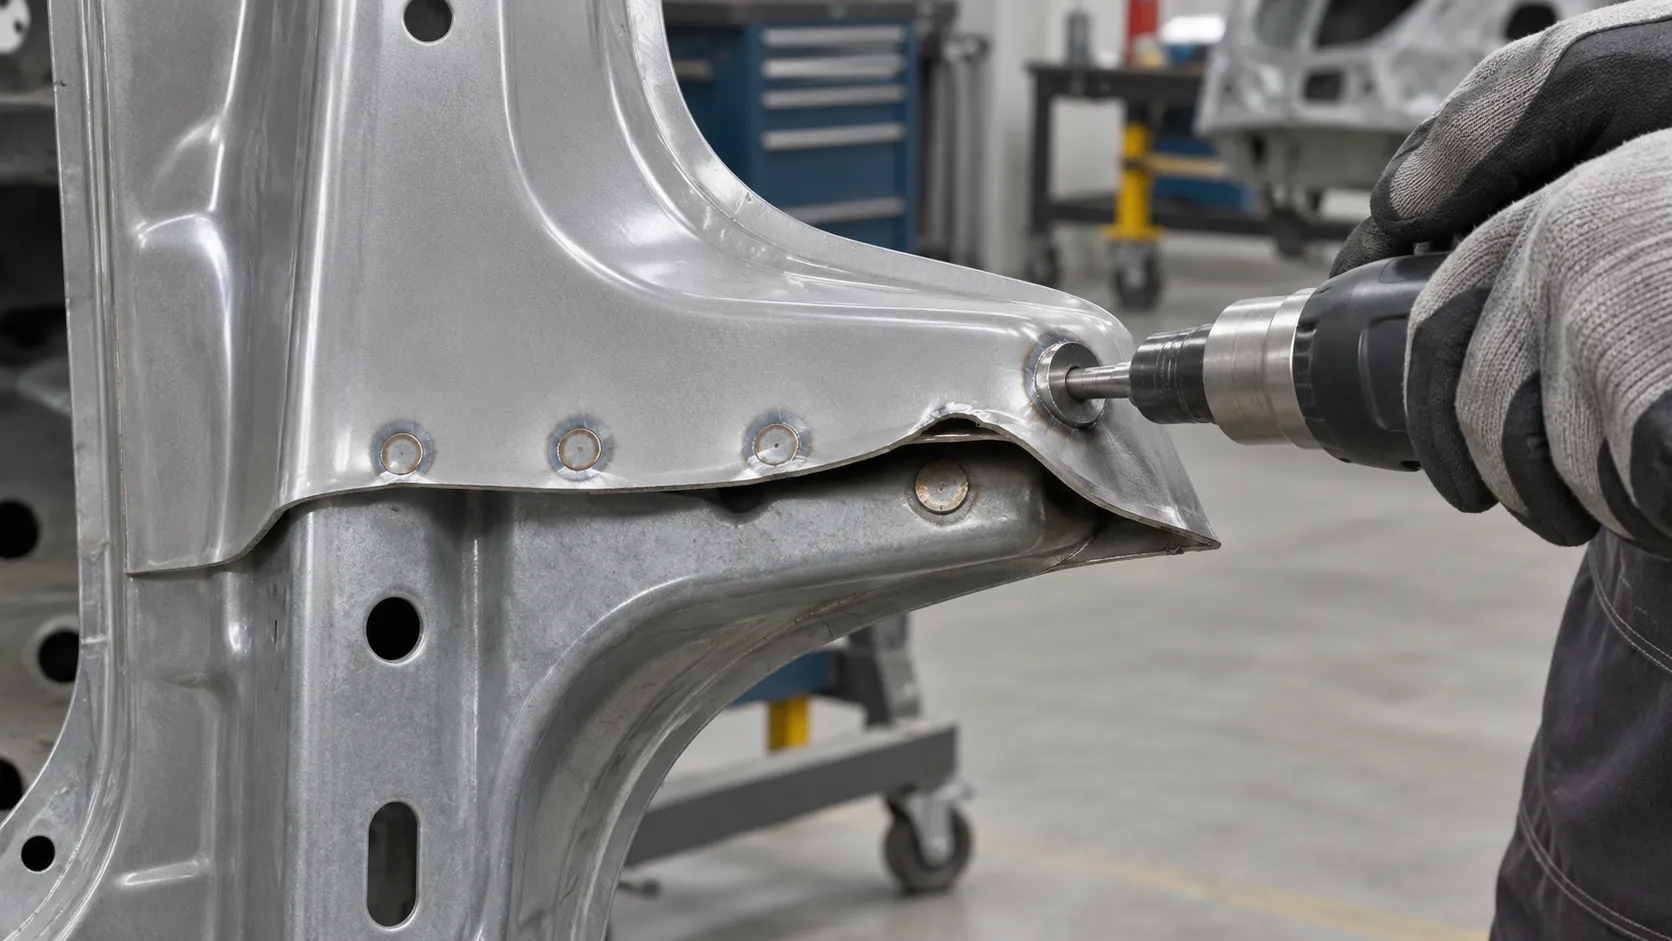
Когда при снятии кузовной панели мастер находит заводскую точку контактной сварки, ему нужно разъединить два листа, соединённых металлом в одном месте. Обычное желание просверлить видимый круг насквозь не всегда отвечает задаче. Верхний повреждённый лист предстоит удалить, а нижний может остаться частью кузова. Появление ненужного отверстия в нижнем слое способно изменить условия, в которых новую деталь вообще можно будет закрепить.
Где проходит интересующая мастера граница
Под поверхностью точечного соединения находится не отдельный болт или заклёпка, которые можно вынуть целиком. При сварке листы локально соединились между собой. Чтобы снять сменную панель, нужно раскрыть место её связи с нижней. Поэтому мастер сразу отмечает, какой слой удаляется и какой должен остаться. Одинаковый круг на внешней поверхности не показывает, сколько металлических слоёв находится за ним.
У составной кузовной боковины рядом могут сходиться несколько фланцев. На большей части длины за наружным листом находится один элемент, а у стойки добавляется усилитель. Если перенести оценку глубины со свободной части без проверки строения этого соединения, можно затронуть не ту поверхность. На месте прежнего ремонта также возможна другая схема закрепления, поэтому карту сопоставляют с реально видимыми соединениями.
Как подбирают подход к точке
В процедуре для Model X предусмотрено сверло для заводских сварных точек. Если к месту не подойти сверлом, карта описывает локальную обработку ленточным инструментом. Это разные варианты доступа в рамках снятия повреждённого компонента. Причина перехода к другому инструменту — геометрия участка, а не разрешение обрабатывать сразу несколько слоёв без контроля.
На плоском открытом фланце обычно хорошо виден центр старой точки и направление подхода. В загнутом углу корпус инструмента может упереться в соседнюю панель ещё до того, как рабочая часть займёт правильное положение. Наклонный подход изменяет место съёма металла: на одной стороне снимается больше, на другой слой остаётся соединённым. В таком месте важно вовремя распознать ограничение, а не добиваться результата дополнительным нажимом.
При выборе ленточной оснастки сохраняется та же цель — освободить заменяемый лист. Большая площадь доступной ленты не означает, что можно снимать весь прилегающий фланец. Если из-за грязи или покрытия не видно границы соединения, сначала уточняют его расположение. Видимое углубление возле заводской точки может оказаться следом прежнего инструмента, а не центром самой связи.
Почему иногда обсуждают отверстие будущего крепежа
Общее указание изготовителя для рассматриваемой операции — проходить лишь толщину удаляемого компонента, если конкретная процедура не предписывает иначе. Есть отдельная ситуация, когда карта предусматривает сквозной проход под последующий крепёж. Тогда выходное отверстие должно соответствовать следующему соединению. Эти две ветви не противоречат друг другу: у них разное задание для сохраняемого металла.
Владелец иногда видит после разборки ряд отверстий и делает вывод, что мастер либо всё сделал правильно, либо везде просверлил лишнее. Ответ зависит от схемы именно данной панели. Где предусмотрено оставить фланец без сквозного прохода, отверстие требует оценки. Где предусмотрен крепёж с заданной посадкой, предметом проверки становятся размер, положение и состояние кромки. Сравнивать такие места только по виду фотографии бессмысленно.
Как понимают, что слой действительно освобождён
После локальной обработки наружная панель может по-прежнему удерживаться соседней точкой или клеем. Сильное отгибание способно вытянуть нижний лист вместе с удаляемым. Поэтому специалист вновь прослеживает линию соединений, проверяет оставшиеся места крепежа и причину сопротивления. Незаметная под герметиком точка у края панели порой важнее хорошо видимых мест в середине.
Когда лист снят, осматривают поверхность основания. Локальный выступ, неглубокий след обработки и утрата части толщины основного листа — разные результаты. Выравнивание поверхности не должно стирать границу между удалённым металлом старой точки и сохраняемой деталью. Есть ли возможность ограничиться очисткой или нужно дополнительное заводское решение, определяют по состоянию участка и требованиям следующего соединения.
Что этот этап меняет для дальнейшего ремонта
Новой детали нужна опора с предусмотренной геометрией. Если при снятии старой панели стали волнистыми полки или несколько точек получили повреждённые кромки, внешнее совпадение нового проёма не подтверждает пригодность основания. Полезная промежуточная проверка — сопоставление каждого подготовленного участка с видом соединения, который там должен появиться. Пока соседняя панель ещё не установлена, доступны обе стороны и источник следа можно установить значительно точнее.
Подробнее об услуге ВИСТ — сварочные работы по кузову.
Глубину обработки и необходимость сквозного прохода определяет карта конкретной кузовной детали. Раскрытие одной заводской точки не даёт основания одинаково сверлить все точки вокруг неё, особенно при переходе на усилитель или другой материал.