Цилиндры ровные без головки, но двигатель расходует масло: зачем при хонинговании нужна нагрузочная плита
Размеры цилиндров проверили на свободном блоке, а после сборки кольца работают неравномерно. Зачем учитывают деформацию от затяжки головки.
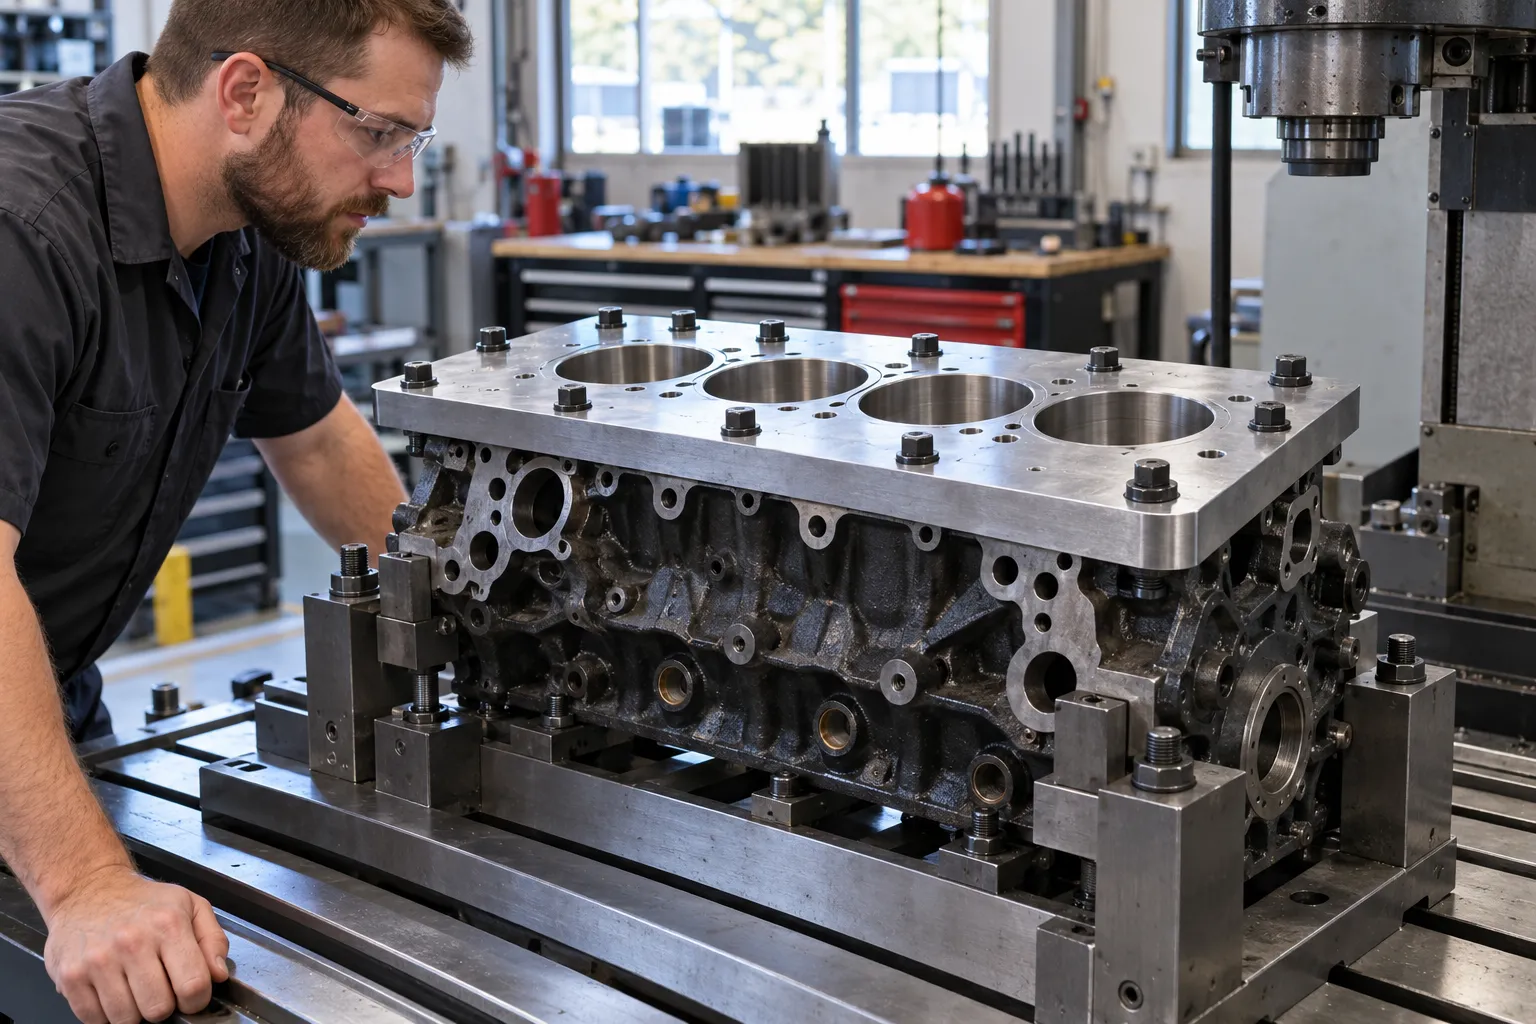
До сборки цилиндры выглядели ровными и укладывались в выбранный размер, но после ремонта двигатель продолжил расходовать масло. Одна из причин, которую рассматривают на соответствующих блоках, — изменение формы цилиндра при затяжке головки. Геометрия свободной детали и геометрия собранного двигателя могут различаться. Поэтому важен не только результат измерения, но и состояние блока, в котором его получили.
Нагрузочную плиту применяют там, где такая технология предусмотрена или обоснована для конкретной конструкции. В техническом разборе Motorservice рекомендация относится к блокам без отдельных гильз, с цилиндрами, выполненными непосредственно в теле блока. Это не универсальное требование для любого двигателя и не разрешение обрабатывать одинаковым способом все алюминиевые и чугунные детали.
Как крепление головки влияет на цилиндр
После затяжки болтов головки в блоке возникают напряжения. На некоторых конструкциях они способны изменить форму отверстия, которое измеряли без головки. Получается важное различие: цилиндр соответствовал требованиям в свободном состоянии, но рабочее сопряжение колец после сборки оказалось иным.
Кольца должны прилегать к поверхности в предусмотренных пределах. При деформации это прилегание может нарушаться: масло и газы получают нежелательные пути через сопряжение. Поэтому установка нового комплекта колец не обязательно решает проблему, если отклонение возникает именно после закрепления головки.
Это отличается от обычного вопроса, допустима ли замена колец в уже изношенном цилиндре. Такой выбор рассмотрен в статье о замене поршневых колец без расточки. Здесь требуется дополнительно выяснить, сохраняются ли нужные форма и размер после приложения сборочной нагрузки, а не только измерить свободный блок.
Не всякое отклонение связано с нормальным действием болтов на исправную конструкцию. Motorservice отдельно перечисляет неправильную затяжку, состояние сопрягаемых поверхностей, резьб и неподходящую прокладку. Поэтому технология обработки не должна маскировать ошибку сборки: сначала нужно понимать, какое состояние воспроизводится и соответствует ли оно штатному.
Что можно понять по следам работы колец
Неравномерные блестящие участки на поверхности цилиндра дают основание оценить форму и контакт колец. Но фотография блестящей зоны не заменяет карту измерений. Следы рассматривают с учётом расположения по высоте и окружности, состояния поршня и остальных деталей. По одному отражению света нельзя назначить расточку либо признать прежнюю обработку неправильной.
Есть и другой вид полировки: твёрдые отложения на верхнем поясе поршня могут оставлять следы в зоне его контакта с цилиндром. В описании Motorservice такие верхние участки разбираются отдельно от деформации. Их наличие само по себе не означает заметную овальность и не доказывает, что именно они стали источником расхода масла.
Это различие важно при повторной разборке. Если все светлые зоны назвать «неправильным хоном», можно выбрать обработку, которая не отвечает найденному дефекту. Следы нужно связать с размерами и условиями сборки. Состояние колец, поршневых канавок и другие возможные пути поступления масла при этом не исключаются из проверки.
Какую задачу решает нагрузочная плита
Плита закрепляется на плоскости блока вместо головки и оставляет доступ к цилиндрам. Её назначение — создать предусмотренное механическое нагружение до измерения и обработки. Это не просто тяжёлая пластина, положенная сверху: важны конструкция приспособления и заданные условия крепления.
При корректном применении отклонение, которое появилось бы после затяжки головки, учитывают во время обработки. Целью становится рабочая форма цилиндра в собранном двигателе. Поэтому сравнение свободного блока и нагруженного имеет смысл только при известной методике; случайно затянутая плита способна воспроизвести совсем другие напряжения.
Перед выбором метода выясняют, что допускает конкретный блок, какой крепёж и условия нагружения требуются, какие поверхности остаются пригодными для восстановления. Нельзя использовать одинаковый момент затяжки или приспособление только потому, что число цилиндров совпало. Наружное сходство двух блоков не подтверждает одинаковую деформацию.
Если измерения обосновывают обработку, обсуждают хонингование блока цилиндров и подходящую для двигателя технологию. Возможность работы именно с нагрузочной плитой уточняют отдельно до передачи блока: нужны приспособление под его конструкцию и согласованные условия контроля.
Почему плита не устраняет любой расход масла
Компенсация сборочной деформации, исправление износа и восстановление специальной рабочей поверхности — разные задачи. Плита сама по себе не добавляет материал в изношенный цилиндр и не восстанавливает повреждённое покрытие. Если допустимый ремонтный размер отсутствует, наличие приспособления не делает любую обработку разрешённой.
После выбора технологии сохраняются требования к поршням, кольцам, зазорам и качеству поверхности. Правильная форма при непригодных кольцах не даст полноценного результата. Так же и новая сетка хона не подтверждает нужную геометрию, если её оценивали только визуально.
Для сравнения результатов важно знать условия каждого измерения: свободный блок или нагруженный, какие сечения проверены и с какими требованиями их сравнили. Запись одного диаметра без этих сведений не показывает, устранено ли отклонение. При повторном расходе масла такие данные полезнее общего утверждения, что цилиндры «прошли станок».
Ограничение: хонингование с нагрузочной плитой не является обязательным или допустимым для каждого двигателя. Размеры, материал поверхности и условия обработки сверяют с документацией конкретного блока.