Почему размеры детали сравнивают при сопоставимой температуре
Если металлическую деталь измерили сразу после обработки, а повторно — позже на другом столе, два результата могут различаться. Прежде чем говорить об износе или ошибке мастера, стоит выяснить, были ли сопоставимы условия.
Если металлическую деталь измерили сразу после обработки, а повторно — позже на другом столе, два результата могут различаться. Прежде чем говорить об износе или ошибке мастера, стоит выяснить, были ли сопоставимы условия.
Что именно сравнивают
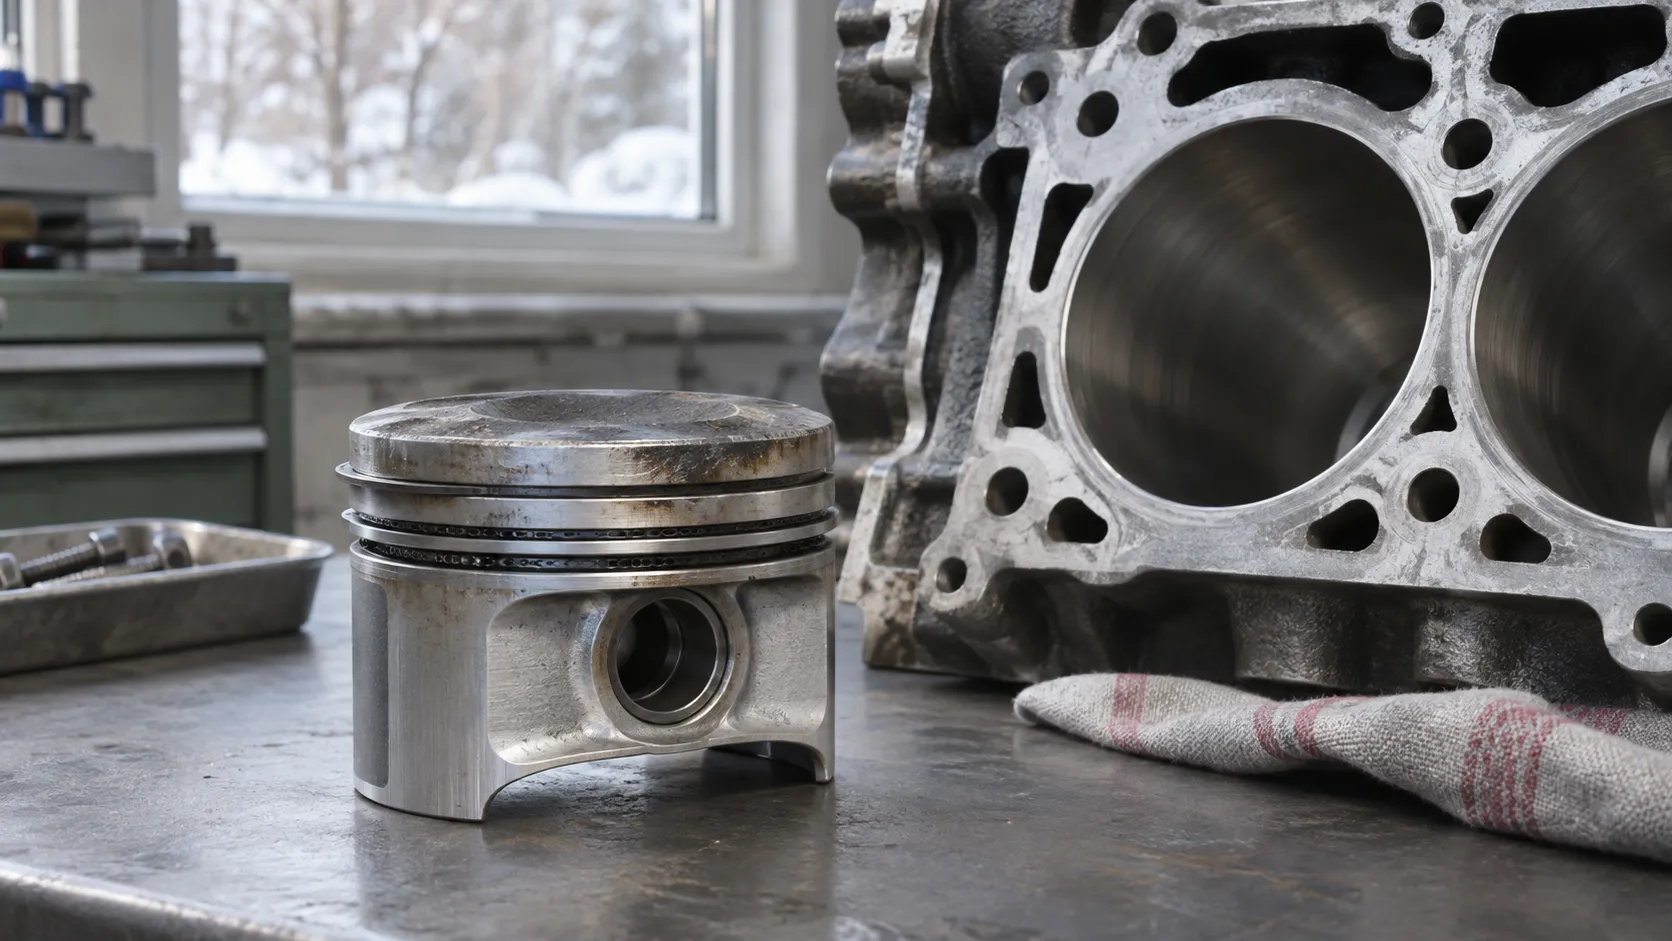
Представим гладкий цилиндр без привязки к автомобилю. На нём отметили одно сечение и направление измерения. Первый вопрос прост: в обоих случаях измеряли этот же диаметр? Если во второй раз инструмент переместили ближе к торцу, разница может относиться к форме детали. Сопоставлять такие числа как два измерения одного участка уже трудно.
Далее имеет значение состояние поверхностей. Частица между измерительной поверхностью и металлом попадает в результат вместе с деталью. Если она оказалась только под одним контактом, несколько соседних измерений могут отличаться. Поэтому полезно фиксировать место, метод и состояние детали, а не только цифру на экране.
Как отделяют размер от формы
Для цилиндра полезно представить простую карту: сечение А у одного конца, сечение Б дальше по длине. В каждом — направление вдоль одной и той же отмеченной линии и направление поперёк неё. Получаются четыре позиции с понятными названиями. Это пример записи, а не установленная изготовителем схема для приёмки любого вала. Места реального контроля определяет документация на деталь.
Если показания в одном сечении различаются по направлениям, серия обнаружила различие размеров в этих точках. Но двух диаметров недостаточно, чтобы описать весь профиль окружности. Похожим образом два сечения могут указать на изменение размера по длине, не объясняя, где находится самый большой или самый маленький размер между ними. Карта помогает не приписывать методу большей полноты, чем он имеет.
Температура детали и температура инструмента
При изменении температуры металлическая деталь меняет размеры. Сам инструмент тоже имеет температуру. Он может храниться в шкафу, пока деталь находится в другой части мастерской. Эти предметы оказываются рядом только в момент измерения, и показание комнатного термометра ещё не доказывает, что они находятся в одинаковых условиях.
Особенно показателен пример массивной детали, перенесённой с холода. Наружная поверхность и внутренний объём не обязательно приобретают температуру помещения одновременно. У тонкой детали при тех же условиях ход процесса будет другим. Поэтому нельзя назначить единое время ожидания для любого измерения.
Есть и менее заметный перенос тепла — от руки к инструменту или небольшой детали при длительном удержании. Его влияние зависит от конструкции инструмента и требуемой точности. Поэтому метод измерения может предусматривать определённое положение рук или опору для прибора. Сравнивая результаты двух специалистов, полезно знать, лежал ли инструмент на стойке или его долго держали в ладони, пока выбирали точку.
Разница температур иногда меняет и вывод о сопряжении. Представим цилиндр и кольцо, размеры которых сравнивают для оценки зазора. Если цилиндр измерен тёплым в одном помещении, а кольцо — холодным в другом, вычитание двух точных на вид показаний даст число для разных состояний. Чтобы оценить предусмотренную посадку, оба размера должны относиться к условиям, заданным для такого сравнения. То, что в момент измерения детали физически не собирали вместе, от этого требования не освобождает.
Зачем нужна мера известного размера
Проверка прибора по подходящей мере позволяет увидеть, как он показывает известный размер в данных условиях. Это полезно и при сравнении двух инструментов. Но правильное показание на мере не исправляет неровность поверхности детали и не восполняет ошибку выбора сечения. У эталонной меры, инструмента и изделия тоже должны быть учтены условия применения.
Цифры после запятой характеризуют, насколько мелкий шаг отображает прибор. Они не обещают, что фактический размер известен с такой же точностью. На результат влияют способ контакта, положение инструмента, его состояние и условия среды. Для решения о соответствии допуску особенно существенно, насколько результат близок к границе.
При сравнении двух приборов имеет значение также принцип измерения. Одним инструментом мастер может лишь слегка коснуться цилиндра, другим — выдержать предусмотренное постоянное измерительное усилие. На достаточно тонкой стенке различие в усилии способно повлиять на наблюдаемый размер. Если условия контакта поменялись одновременно с температурой, нельзя уверенно объяснить расхождение одним из этих факторов.
Особенно полезен контроль по мере до и после серии, когда выясняют причину нестабильных показаний. Если показание на мере тоже изменилось, у мастера появился повод оценить инструмент и условия среды. Если оно осталось стабильным, внимание можно сосредоточить на детали, повторении точки и способе установки. В обоих случаях мера помогает выбрать следующую проверку, а не объявить заранее истинный результат.
Что даёт повторное измерение
Если мастер несколько раз получает близкие показания в одной точке, это говорит о повторяемости в выбранных условиях. Несколько одинаковых результатов возможны и при общей систематической ошибке. Полезнее записать серию вместе с направлением измерения и условиями, а затем осознанно поменять один фактор, если нужно разобраться в расхождении.
Например, измерения в двух взаимно перпендикулярных направлениях одного сечения помогают изучить форму. Измерения в одном направлении после выравнивания температур отвечают на другой вопрос. Оба опыта осмысленны, когда в записи видно, что именно менялось. Без этой оговорки разницу легко ошибочно приписать остыванию.
По теме — Как мастер измеряет температуру блестящего металла при локальном нагреве.
Предупреждение. Даже подтверждённое соответствие размера чертежу говорит о геометрии. Для оценки прочности материала после температурного воздействия нужны иные основания.