Новый стальной поршень измерили больше маркировки: почему нельзя сразу увеличивать цилиндр
Новый графитированный стальной поршень MAHLE может измеряться больше числа на днище. Как не увеличить цилиндр ошибочно и какие данные нужны до обработки.
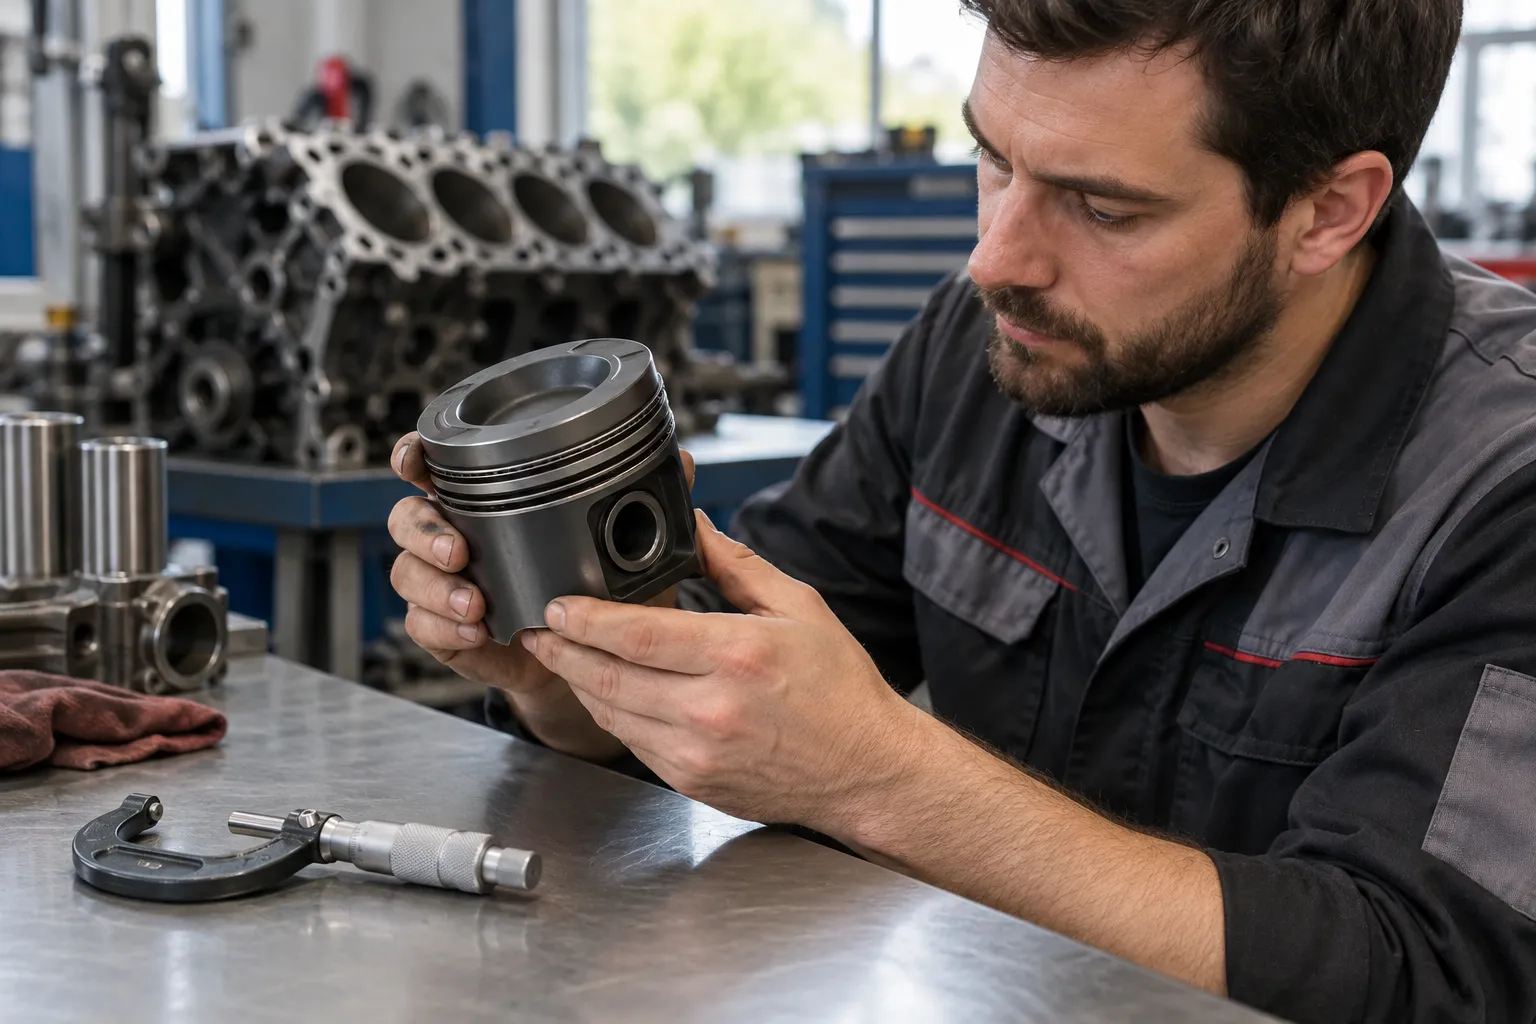
При подготовке двигателя к сборке новый поршень измерили микрометром и получили размер больше указанного на днище. Возникает желание увеличить цилиндр на найденную разницу, чтобы получить привычный монтажный зазор. Для графитированных стальных поршней MAHLE такое решение может быть ошибочным: прибор измеряет наружную поверхность вместе с покрытием, а маркировка задаёт другую исходную величину.
Ситуация описана в Technical Messenger 06/2024. Речь идёт именно о стальных поршнях MAHLE с соответствующим покрытием. Для алюминиевого поршня, изделия другой марки или специального комплекта порядок определения размеров проверяют отдельно.
Почему защитный слой легко не заметить
Графитовое покрытие находится на рабочей поверхности и участвует в приработке. На чёрной стали тонкий слой плохо различим невооружённым глазом. Поэтому отсутствие заметной границы между «металлом» и «краской» ещё не означает, что микрометр касается поверхности без покрытия.
Внешний вид здесь способен ввести в заблуждение даже при аккуратном измерении. Поршень не обязательно бракованный, а прибор не обязательно ошибается: они могут показывать корректный размер по одной поверхности, тогда как на днище обозначен размер без учёта этого слоя. Сначала выясняют назначение обеих величин.
Какой размер используют для цилиндра
MAHLE указывает для рассматриваемых стальных поршней: диаметр цилиндра определяют по размеру, нанесённому на днище, и заданному монтажному зазору. Покрытие при приработке частично переносится на стенку цилиндра и уменьшается. Его толщину поэтому не включают в маркированный диаметр поршня.
Если вместо предусмотренной исходной величины взять наружный размер нового покрытия, а затем ещё добавить монтажный зазор, целевой диаметр изменится. Это уже не простая проверка измерения, а решение об обработке блока. Исправить лишнее увеличение цилиндра обратным движением инструмента невозможно.
Числовые значения из чужого примера для такого расчёта не подходят. Нужны данные именно выбранного изделия: обозначение поршня, информация на его днище и действующие указания по монтажу. Измеренный размер остаётся полезным контрольным фактом, но ему нельзя автоматически приписывать роль, которую производитель отводит маркировке.
Что сверяют до начала обработки
Сначала подтверждают, что поршень действительно относится к описанному исполнению. Цвет сам по себе недостаточен: по нему нельзя уверенно определить материал, назначение слоя и правила расчёта. Сопоставляют маркировку детали с упаковкой, каталогом и документацией для двигателя.
- Точный номер и исполнение поршня, включая предусмотренный размер.
- Указанный изготовителем монтажный зазор.
- Контрольную зону и направление измерения юбки.
- Состояние и материал цилиндра, возможность выбранной обработки.
- Соответствие комплекта тому двигателю, который собирают.
Если эти сведения расходятся, обработку откладывают до уточнения. Усреднить маркировку и измерение или выбрать большую величину «для надёжности» нельзя: так исчезает связь между расчётом и требованиями детали. Измерение в произвольной зоне поршня тоже не заменяет заданную контрольную точку.
Проверка цилиндра остаётся самостоятельной задачей
Объяснение разницы покрытием не делает любой имеющийся цилиндр пригодным. Его фактический размер, форма и поверхность требуют собственной оценки. Можно правильно понять маркировку нового поршня, но обнаружить износ или повреждение блока, которые не позволяют собрать нужное сопряжение.
Обратная ситуация также возможна: цилиндр ещё не обработан, и мастер только выбирает целевой размер. Здесь особенно важно разделить исходные размеры деталей и будущий результат обработки. Данные нового поршня не следует подменять измерениями старой изношенной юбки, даже если оба поршня формально относятся к одному размеру.
В статье о том, как проверяют зазор юбки при холодном стуке поршня, рассматривается уже работавшее сопряжение. В случае нового покрытия вопрос возникает раньше: какой размер нужно получить до сборки, чтобы не создать лишний зазор обработкой.
Почему нельзя счищать слой ради совпадения цифр
Графит нанесён с определённой функцией. Удалить его, чтобы микрометр показал число с днища, — значит изменить подготовленную производителем рабочую поверхность. Такое действие не уточняет комплектацию и не проверяет цилиндр; оно лишь устраняет слой, наличие которого нужно было учесть при чтении документации.
Не стоит также выбирать абразивную обработку юбки как способ «подогнать» новый поршень. При сомнительном размере сначала выясняют причину несоответствия: правильность изделия, места измерения, состояния поверхности и применимости инструкции. Исправный комплект не требует импровизированной переделки для совпадения с неверно выбранной исходной цифрой.
Как связать измерения с работой по блоку
Перед расточкой блока цилиндров двигателя нужно определить допустимый способ восстановления и подтверждённый целевой размер. Наличие ремонтного поршня ещё не доказывает, что любой блок можно обработать под него: значение имеют материал, конструкция и состояние цилиндра.
После обработки проверяют полученный результат, а не только настройку оборудования перед работой. Понятная привязка цилиндров к выбранному комплекту помогает не перепутать расчётную величину с измерением по новому покрытию. Эта разница должна быть объяснена до снятия металла, когда решение ещё можно уточнить без изменения блока.
Важно: правило для графитированных стальных поршней MAHLE нельзя переносить на любой чёрный поршень. Не счищайте покрытие и не применяйте универсальную поправку к диаметру без инструкции конкретного изделия.