Изолированные зажимы при контактной сварке: как мастер сохраняет нужный путь тока
Что происходит с током сварочных клещей, если рядом с рабочей точкой стоит металлический зажим, и почему изоляцию прижима проверяют до соединения листов.
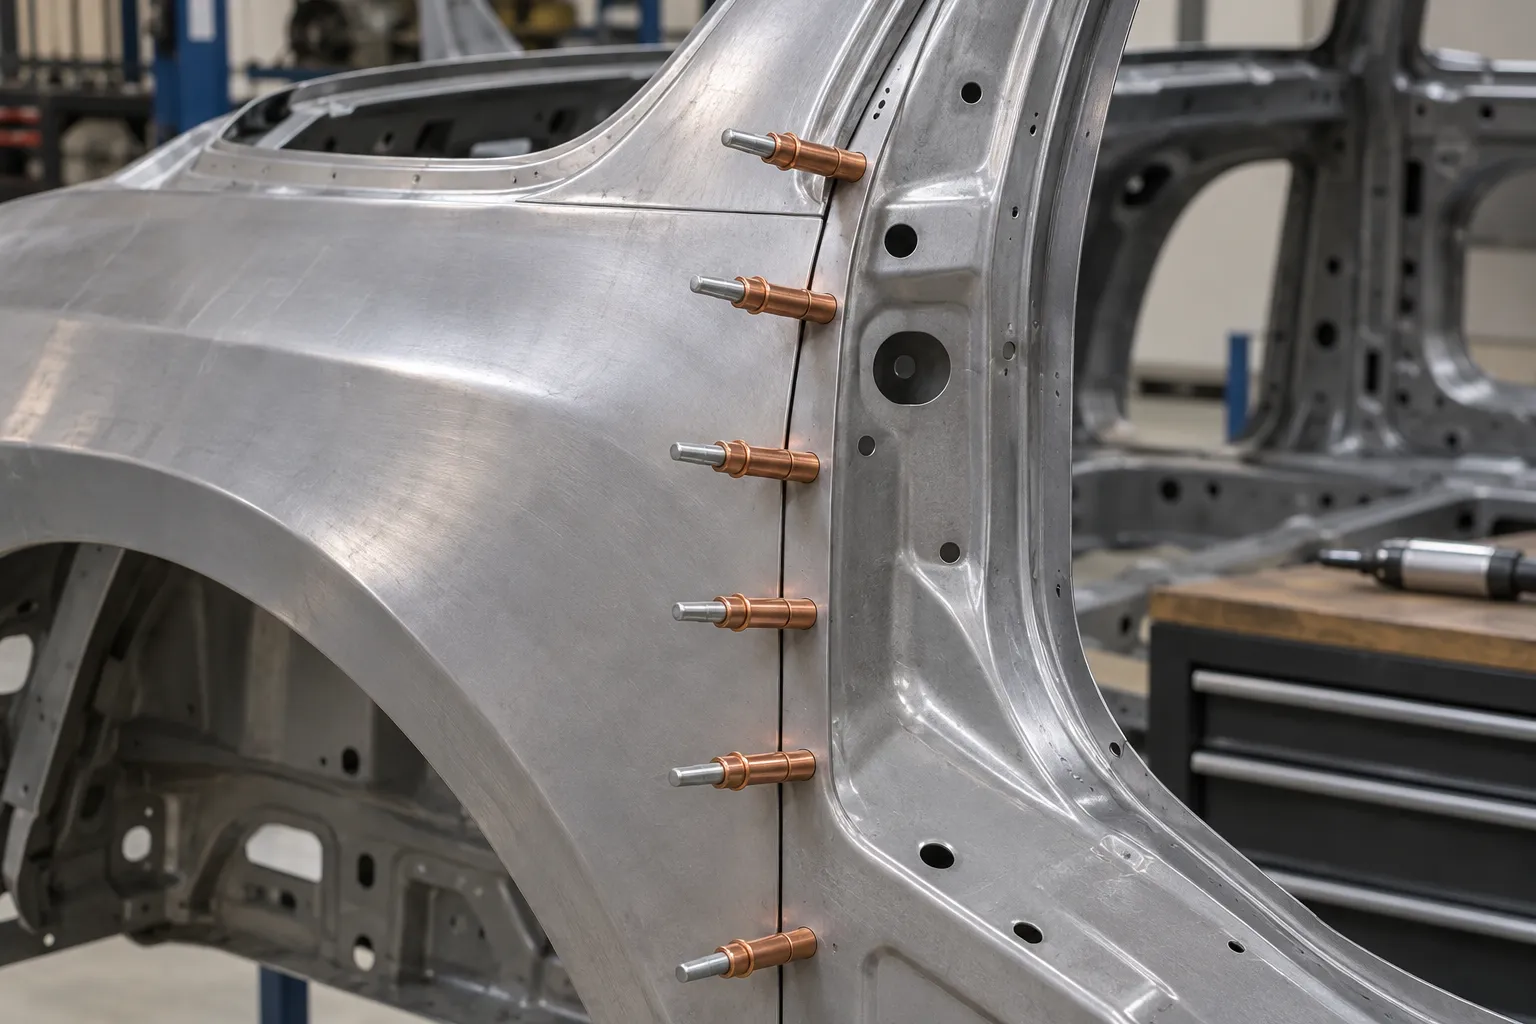
Два кузовных листа выставлены по проёму и плотно прижаты. Перед контактной сваркой мастер переставляет один из временных зажимов или меняет его на изолированный. Посадка деталей при этом не меняется. Причина в другом: зажим, который хорошо удерживает фланец, способен создать дополнительный электрический путь рядом с рабочей точкой. В процедуре ремонта Model 3 это условие оговорено отдельно от проверки положения панели.
Какие детали участвуют в образовании точки
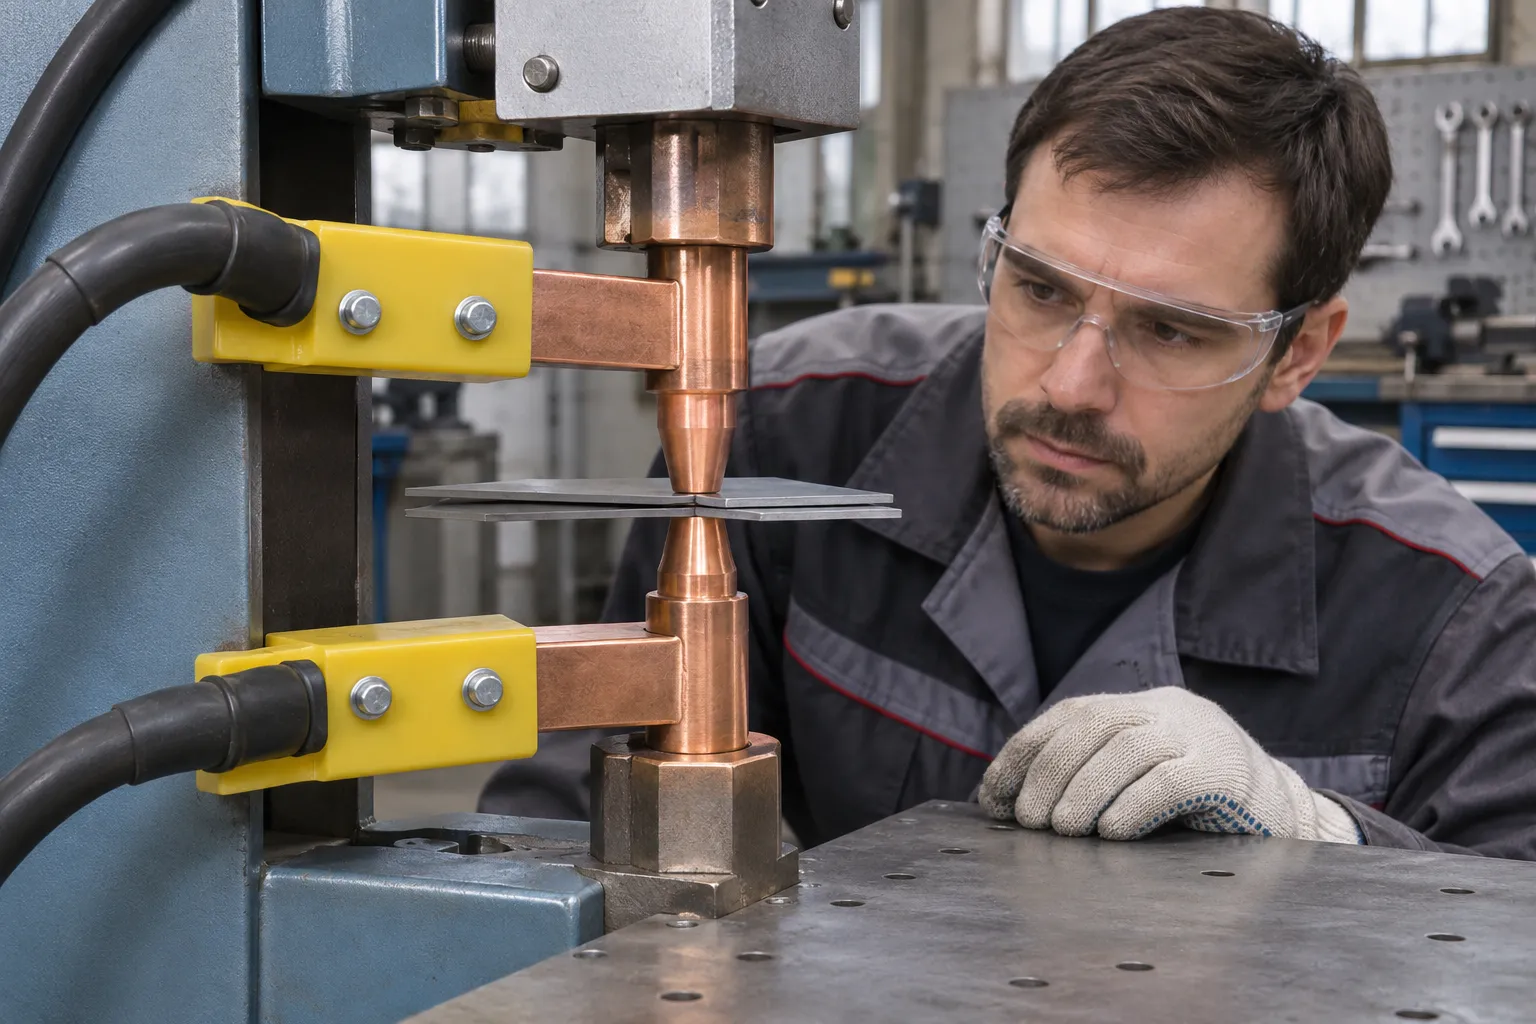
У контактных клещей электроды подходят к пакету листов с противоположных сторон. Они прижимают металл в месте, выбранном для соединения, и создают электрический контакт. Временный кузовной зажим решает другую задачу: удерживает взаимное положение панелей до окончательного соединения. Он может располагаться совсем рядом, но не является дополнительным сварочным электродом и не должен вмешиваться в работу клещей.
Схема основного пути выглядит так: электрод → первый лист → место контакта листов → второй лист → встречный электрод. Это упрощённая схема для понимания процесса. Реальные детали имеют площадь и несколько уже существующих соединений. Важно то, где должен сосредоточиться процесс при работе над выбранной точкой.
Как появляется обходной путь
Если неизолированные губки металлического зажима одновременно связали оба листа неподалёку, возникает дополнительная ветвь: первый лист → губка и корпус зажима → другая губка → второй лист. Часть тока может пройти через эту ветвь. Такое явление называют шунтированием. Оно зависит от фактических контактов, их расположения и сопротивления, а не от того, насколько крупным выглядит зажим.
На практике особенно легко пропустить эту связь у кромки, загнутой вдвое. Сверху видно, что первая губка прижимает наружную панель. Нижняя губка может касаться второго листа в месте, которое закрыто полкой. По одному фронтальному виду мастер не установит, какую электрическую перемычку фактически образовала оснастка. При этом положение самой детали будет правильным и щели между листами не появится.
Чем изолированный прижим отличается от обычной накладки
В заводской процедуре обозначена зона около точки, где разрешены только изолированные зажимы. Важно проверять именно пригодность применяемой оснастки и её состояние. Окрашенный корпус или случайная мягкая накладка на одной стороне не подтверждают, что ток не может пройти по контактирующим металлическим поверхностям. Изолированный прижим должен сохранять механическую фиксацию, не создавая нежелательного пути через зажим.
Это требование нельзя выполнить простым ослаблением обычного зажима. Слабый прижим может ухудшить взаимную посадку листов, не устранив электрического контакта. Если после перестановки панель меняет положение, сначала восстанавливают её предусмотренную фиксацию и проверяют посадку, а затем оценивают расположение клещей. Здесь механическое удержание и электрическая изоляция нужны одновременно.
Почему осмотр повторяют, когда клещи перемещаются
Один неподвижный зажим бывает достаточно удалён от первой точки и оказывается рядом со следующей. Поэтому у длинного фланца проверяют положение оснастки относительно конкретной рабочей зоны. Смотреть только на начальную расстановку до начала соединения недостаточно. Особенно это важно там, где после нескольких точек мастер получает возможность снять часть временных прижимов или вынужден изменить направление подхода.
Встречается и обратная ситуация. Зажим электрически пригоден, но мешает клещам подойти с нужной стороны или не даёт электродам правильно соприкоснуться с наружными поверхностями. Такой случай нельзя считать решённым только благодаря изоляции. До соединения нужны и свободный доступ клещей, и подтверждённая посадка пакета, и правильное положение временной оснастки.
Из-за расположения соседнего зажима внешне правильная установка электродов может сочетаться с нежелательной электрической связью. Поэтому на подготовленном образце важен весь набор условий: положение листов, место контакта клещей и способ удержания пакета. Вид одной пары наконечников оставляет часть этой картины за кадром.
Как объяснить владельцу результат
На извлечённом образце можно показать ожидаемую зону соединения, но наличие внешнего отпечатка электродов на кузове само по себе не определяет распределение тока. Поэтому контроль начинается до появления точки. Мастер сверяет схему крепления, осматривает обе стороны фланца и расположение губок. Качество полученной точки оценивается по применимой заводской процедуре, а не по отсутствию видимого следа от временного зажима.
Иногда это требование путают с защитой электронной системы автомобиля. Обесточивание машины решает отдельную задачу по безопасности и сохранности оборудования. Шунтирующий зажим находится прямо возле места, где соединяют листы. Даже если автомобиль правильно подготовлен по электрической части, обычный прижим способен повлиять на локальный процесс. Выполнение одного условия не даёт подтверждения второго.
Подробнее об услуге ВИСТ — сварочные работы по кузову.
Сведения об изолированных зажимах относятся к конкретной операции контактной сварки. Для другой конструкции зону размещения оснастки и способ контроля точки берут из её заводской карты.