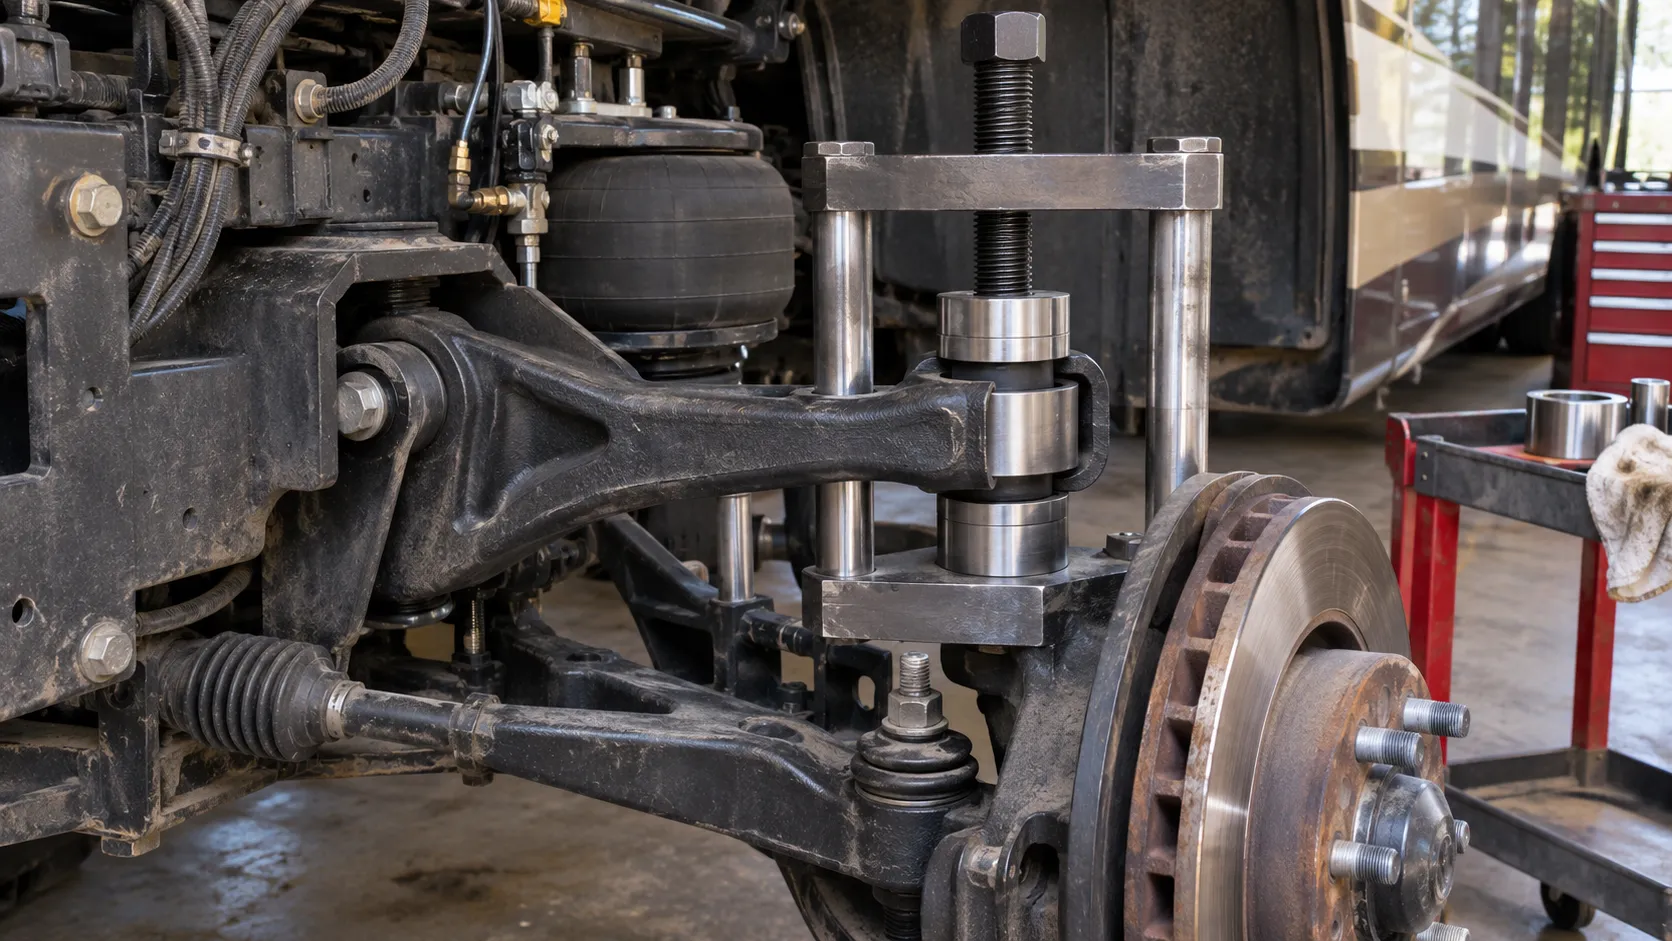
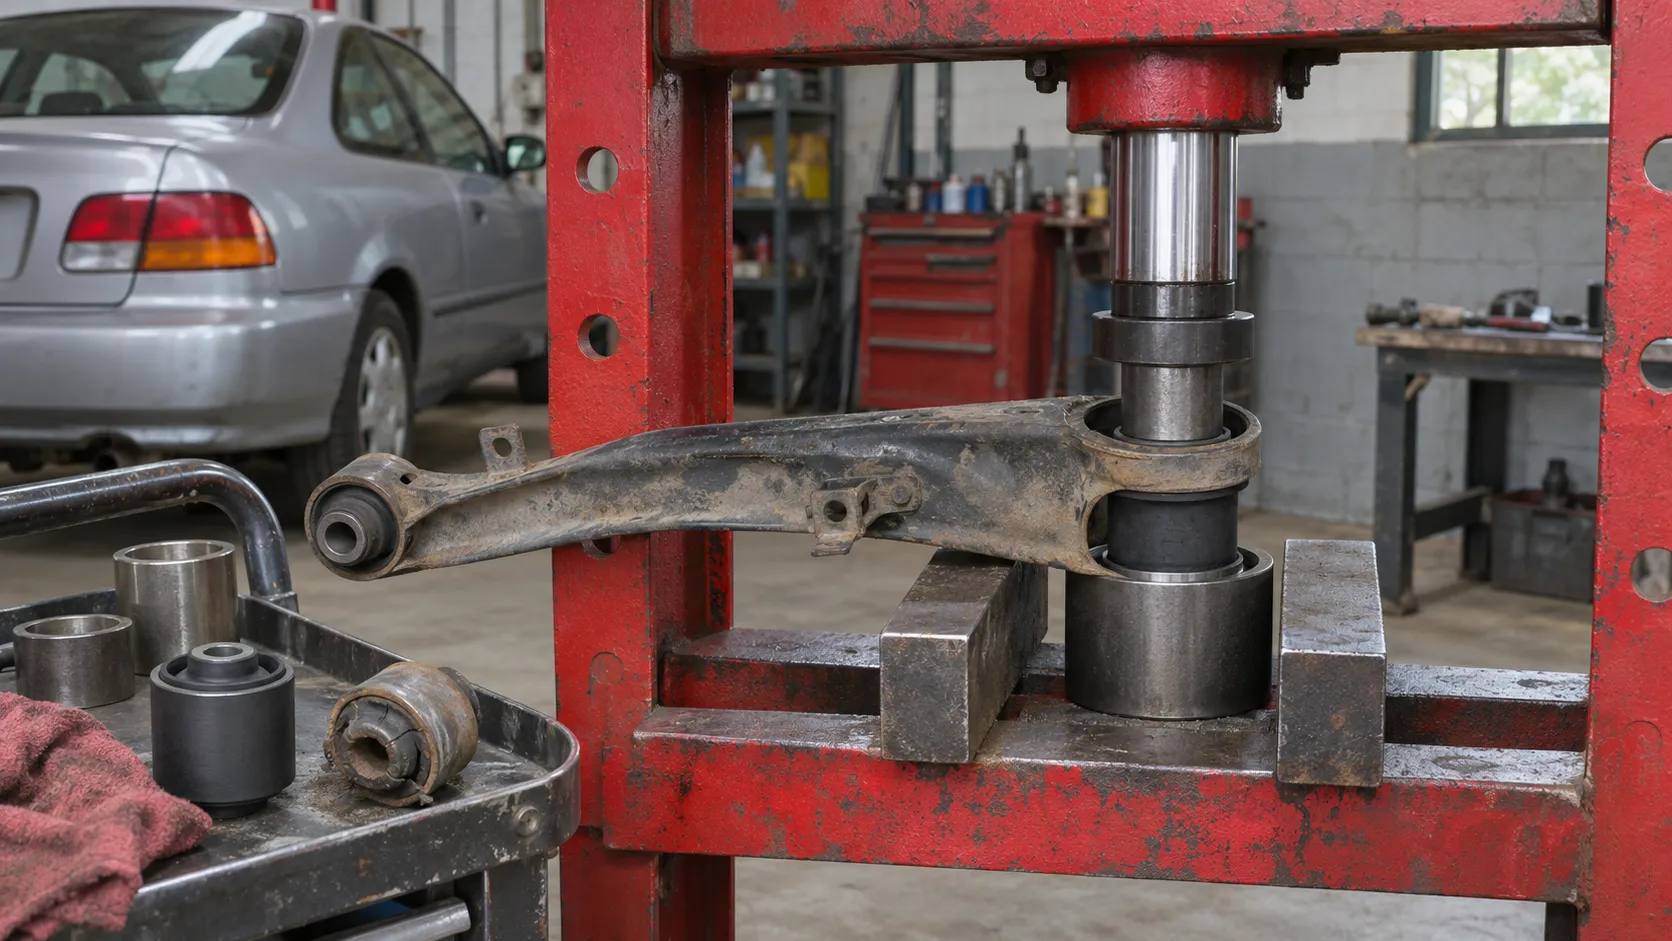
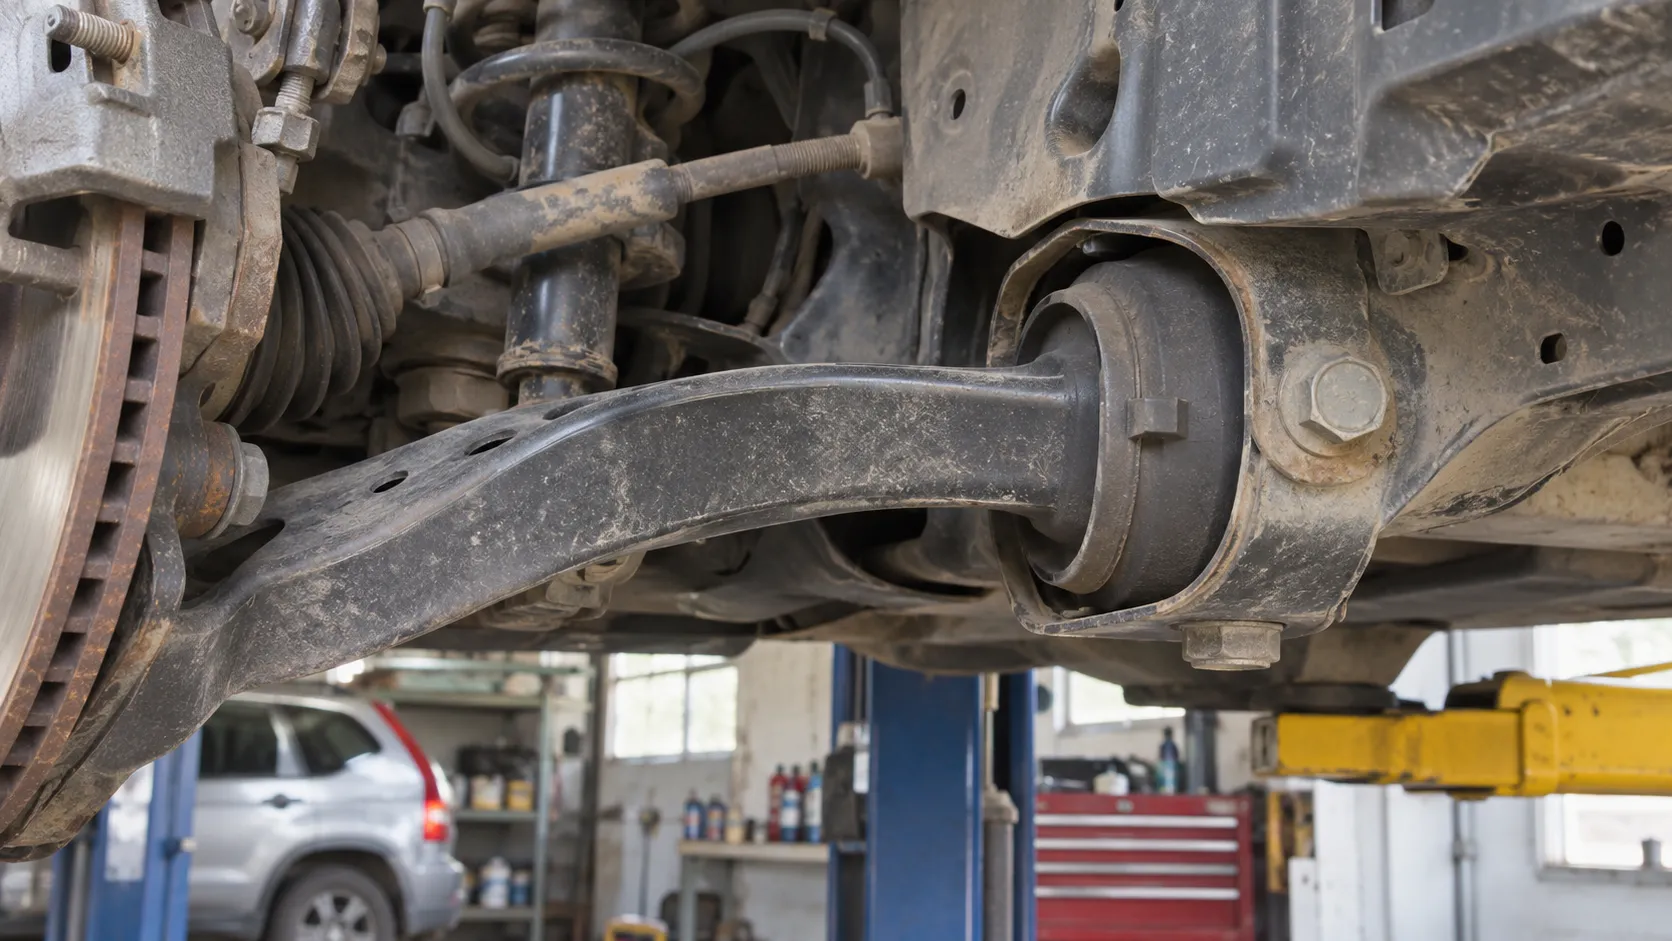
Hendrickson AR2 40K/46K: работа пресса с втулкой снятого продольного рычага
В карте Hendrickson между снятием старой втулки и установкой новой есть отдельная проверка размеров. Она может закончиться решением заменить сам рычаг.
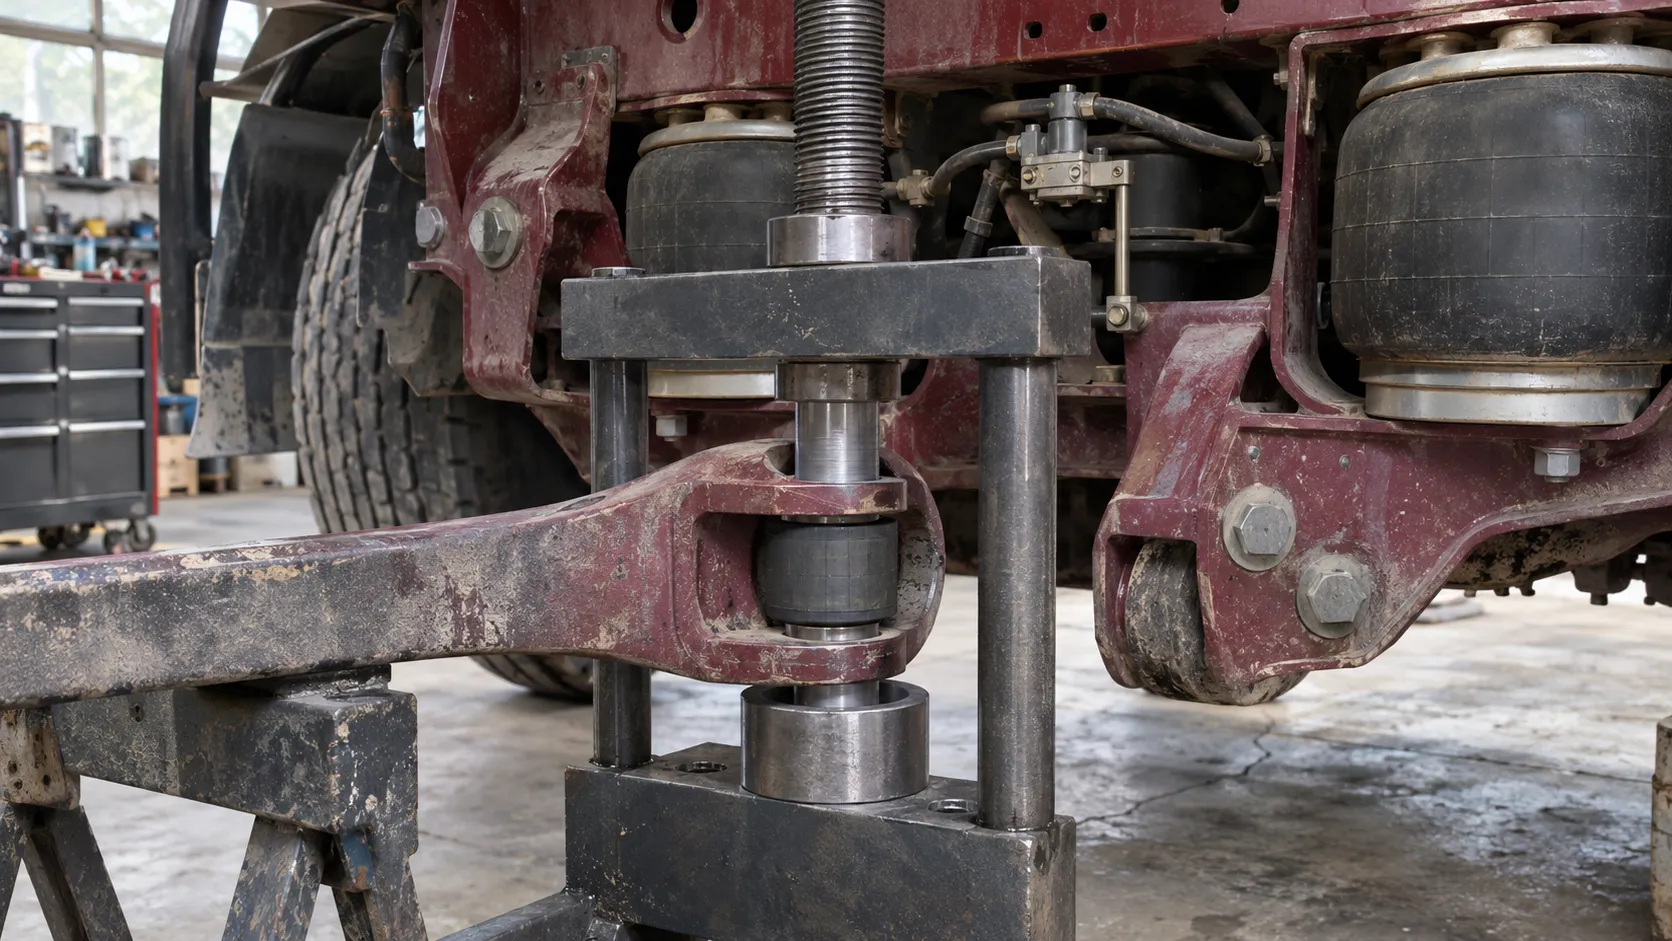
В подвеске Hendrickson AR2 втулку продольного рычага меняют на правильно опёртом снятом узле. Цеховая часть работы начинается после того, как рычаг отсоединён от автомобиля. Сначала старую втулку выводят из гнезда. Затем мастер осматривает доступный металл и сопоставляет внутренний диаметр посадки с наружным диаметром новой детали. Если основание повреждено или размеры выходят за заводские требования, прессовая установка новой втулки не решит неисправность.
Как отличить эту втулку от соседней на той же подвеске
В руководстве AR2 40K/46K есть несколько разделов, где рядом со словом «втулка» изображён пресс. У реактивной тяги, балансирной балки и продольного рычага разные детали и разные карты. Здесь речь о разделе Trailing Arm Bushing. Определяют не только название подвески: необходимы исполнение, место рычага и конструкция конкретной втулки. Набор, пригодный для соседнего шарнира, не становится подходящим только потому, что он тоже указан в руководстве Hendrickson.
При жалобе на перемещение оси мастер проверяет рычаг и его крепления под нагрузкой, предусмотренной для осмотра. Видимый ход резины и свободное перемещение втулки в самой проушине означают разное. Руководство отдельно рассматривает случай ослабления посадки втулки в рычаге и предостерегает от эксплуатации с этим дефектом. Когда источник движения ещё требуется локализовать, профильная услуга — диагностика и ремонт ходовой грузового транспорта. Это отдельная задача от проверки пригодности конкретного пресса и комплекта оснастки.
Почему слово «пресс» не определяет возможности мастерской
Если предлагается использовать другое оборудование, сначала нужно подтвердить его пригодность для этой сборки и наличие подходящей приёмной части. Для операции в разделе указан цеховой пресс определённого класса и комплект адаптеров Hendrickson 66086-102. Приёмная часть должна поддерживать предусмотренную область и иметь место для извлекаемой втулки. На этапе снятия и на этапе установки поддерживаемый узел нельзя оставлять так, чтобы усилие изгибало рычаг. Недостаточная высота приёмной полости может остановить движение даже при исправной детали; в этом случае дальнейшее усилие пойдёт уже в металл основания.
В документе для этой операции прямо указана минимальная грузоподъёмность пресса — 100 tons в обозначении англоязычной карты. Это характеристика оборудования, а не указание усилия, которое нужно приложить к втулке. Из наличия в мастерской, например, 30-тонного пресса нельзя заключить, что она располагает подходящим комплектом для этого рычага. Не менее важны оснастка, пространство для устойчивой установки и возможность поддержать узел в предусмотренной зоне.
Что определяет судьбу самого рычага
После извлечения старой втулки появляется доступ к внутренней поверхности отверстия. Hendrickson предписывает тщательно осмотреть его. Повреждённый при извлечении рычаг не используют для новой втулки. Осмотр нужен до сборки: как только наружная оболочка займёт своё место, часть поверхности снова окажется закрытой. Простое наблюдение «старая втулка вышла целиком» ничего не говорит о сохранности металла по другой стороне соединения.
Далее в карте сравнивают размеры. Для гнезда и наружной поверхности втулки берут показания в двух взаимно перпендикулярных направлениях одной плоскости и используют указанную методику оценки. Это другой уровень проверки, чем пробное совмещение двух деталей рукой. Если начать установку и судить о соответствии только по тому, насколько туго идёт инструмент, несоответствие размеров можно спутать с перекосом или неподходящей точкой опоры.
Что показывает разница входных кромок
Производитель обращает внимание, что у гнезда с одной стороны может быть более выраженная заходная фаска. Поэтому определять сторону установки по тому, как рычаг случайно лёг на стол, нельзя. Видна должна быть сама кромка. Предусмотренная подготовка поверхностей и поддержка посадки помогают новой детали идти без наклона. Цель — сохранить геометрию гнезда и надёжно разместить в нём наружную часть втулки.
Приёмку выполняют по наружной металлической оболочке: после посадки она должна быть центрирована в проушине. Выступ внутренней части или форма резины не являются тем ориентиром, который указан для этого контроля. У одинаково выглядящих с одного торца узлов наружная оболочка может занимать разное положение по оси. Поэтому проушину оценивают с обеих сторон до монтажа сборки на автомобиль.
Чем завершается работа на машине
После цеховой операции рычаг ещё предстоит вернуть на автомобиль со штатным крепежом по разделу установки. Правильная посадка втулки сама по себе не подтверждает восстановление всех соединений снятого узла. Затем оценивают конкретное ненормальное движение, которое было обнаружено при первоначальном осмотре. Важно различать пригодность самого рычага, согласованные размеры и итоговую работу собранной подвески.
Hendrickson исключает применение нагрева для удаления втулок или крепежа этой подвески из-за влияния на прочность деталей. Подходящую оснастку и возможность безопасно выполнить операцию проверяют до разборки.