Двойной сайлентблок в стальном подрамнике: зачем перед установкой нужна предварительная сборка
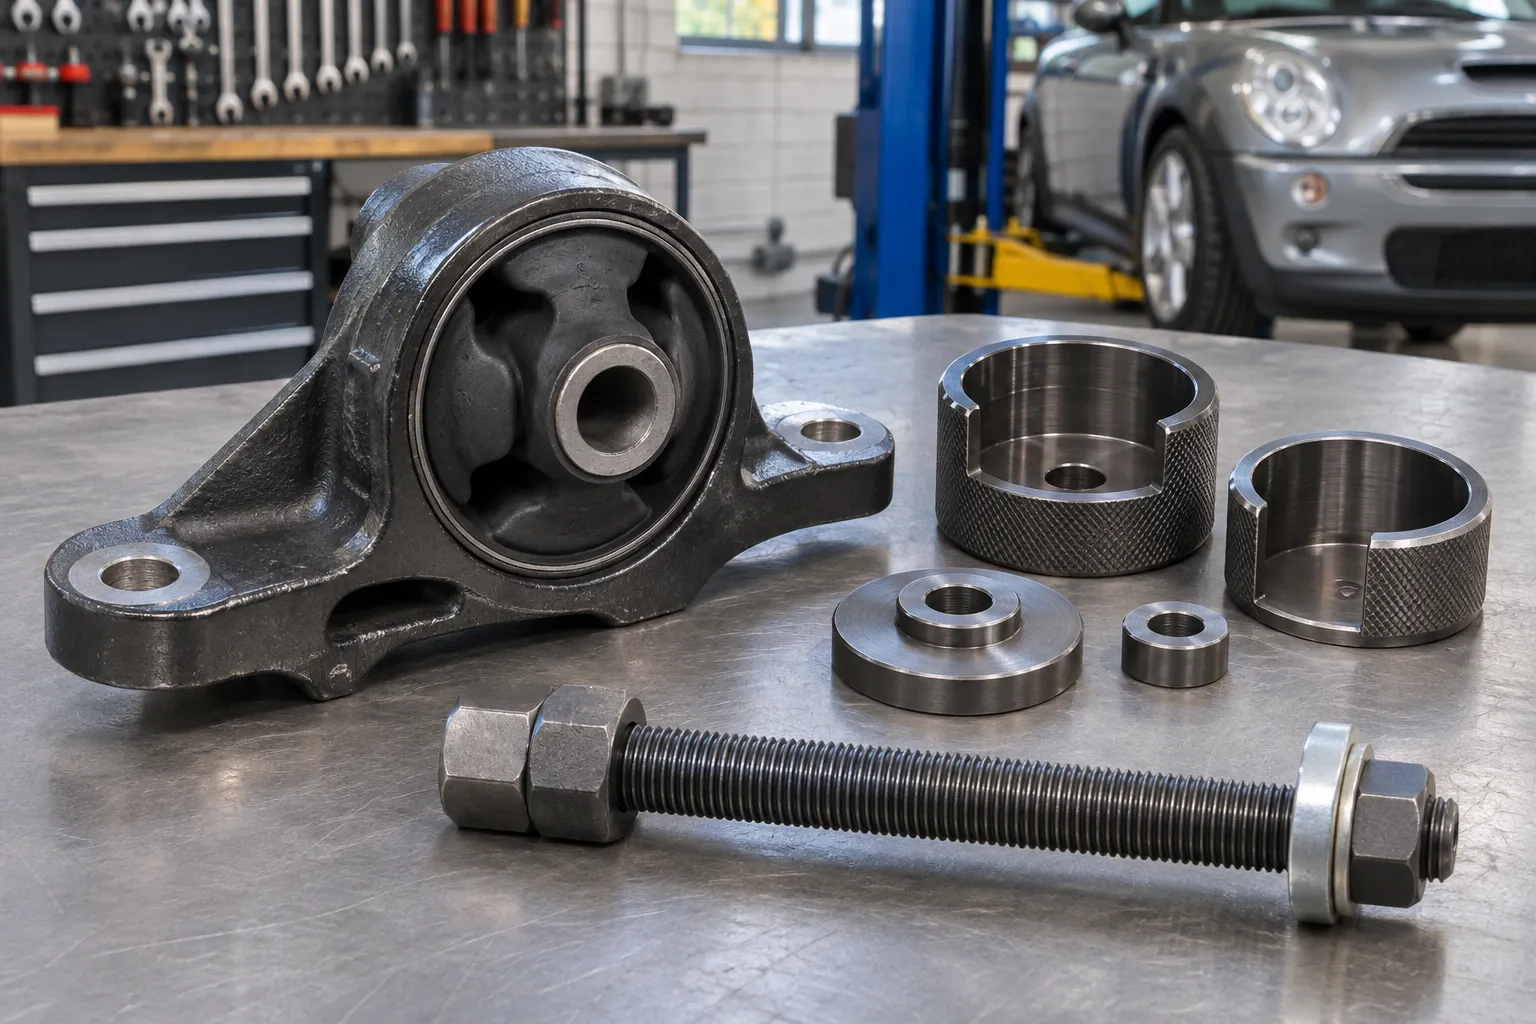
Двойная резинометаллическая опора в штампованном подрамнике требует подготовить и сам подрамник, и новую деталь. Специальная планка, устройство предварительного нагружения и установочная пластина сохраняют их взаимное положение во время запрессовки.
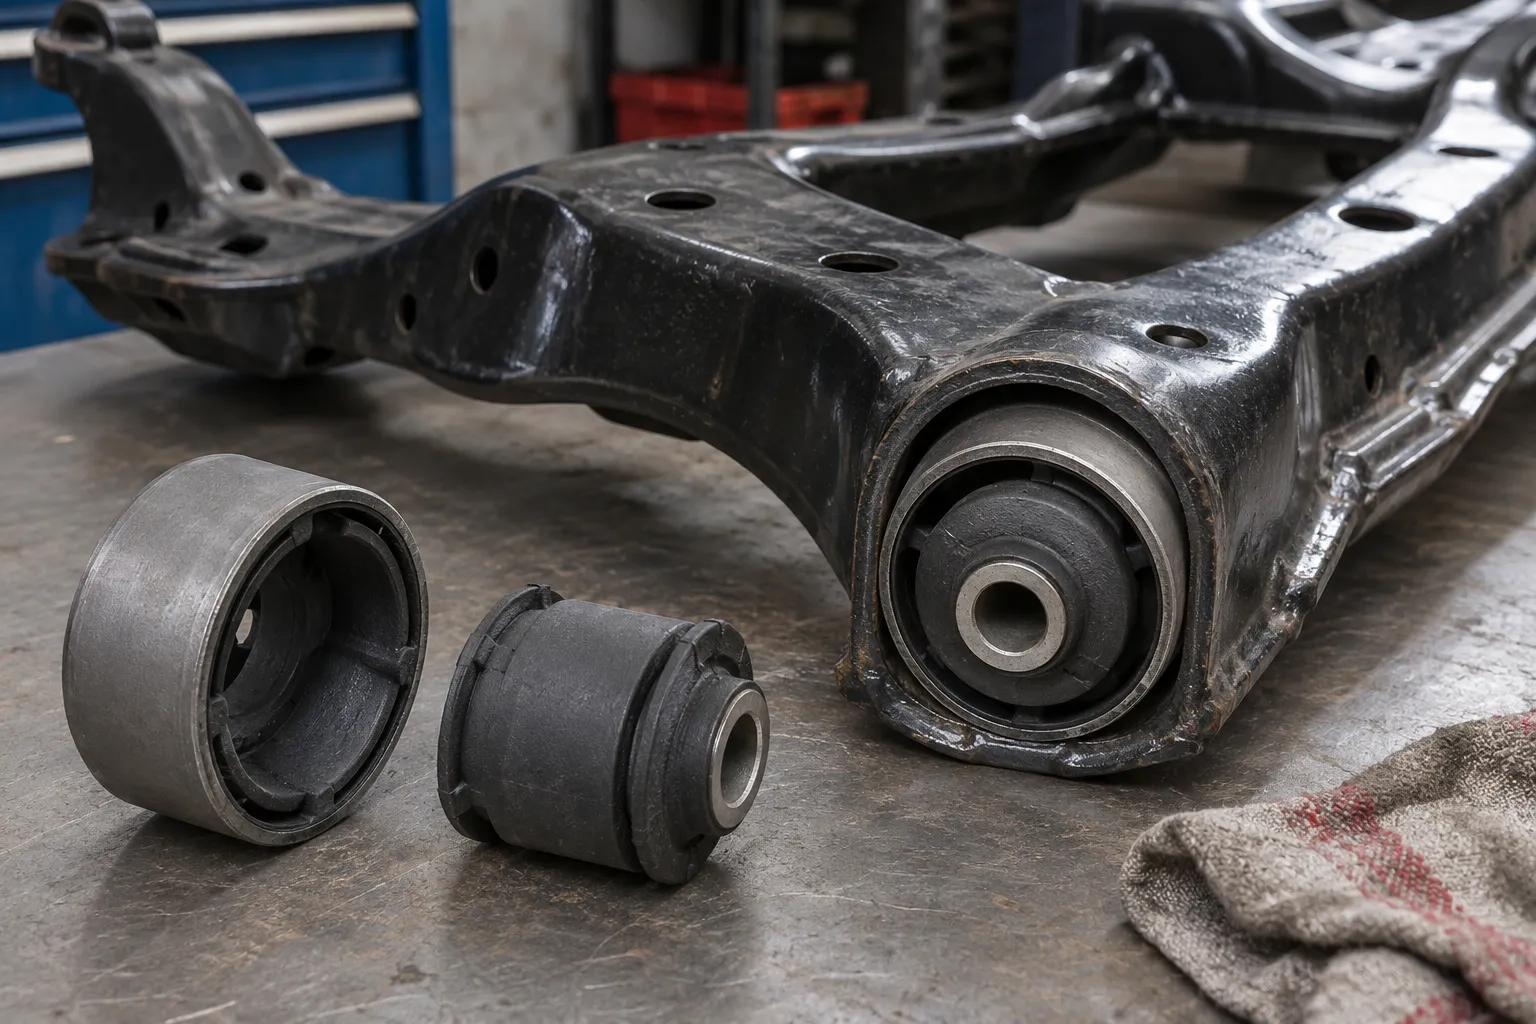
Двойная резинометаллическая опора в штампованном подрамнике требует подготовить и сам подрамник, и новую деталь. Специальная планка, устройство предварительного нагружения и установочная пластина сохраняют их взаимное положение во время запрессовки.
Что означает слово «двойная»
В данном случае речь об опоре реактивной тяги в определённом стальном несущем элементе. Две части шарнира работают совместно в одном узле. Выражение «замена двух втулок» легко понять как две независимые операции на соседних рычагах. Здесь задача другая: части опоры должны занять предусмотренное общее положение относительно носителя и друг друга.
Снаружи видна площадка из штампованной стали. Её форма, расположение резьбовых точек и расстояние между ними участвуют в установке оснастки. Похожий по назначению литой алюминиевый подрамник не становится подходящей заменой примера. Руководство GEDORE для этого комплекта ограничивает область применения, и тип носителя проверяют до начала работ.
Почему новая опора не отправляется сразу под пресс
При обычном взгляде кажется, что достаточно совместить втулку с отверстием и приложить усилие. Но тонкостенный носитель и составная опора требуют управления взаимным положением по мере входа. Руководство инструмента отдельно предупреждает о риске повредить оба элемента при пропуске предварительной установки приспособления. Это самостоятельная стадия, а не признак того, что новый сайлентблок оказался чрезмерно тугим.
Подходящее основание для устройства выбирают по расстоянию между штатными резьбовыми точками по сторонам шарнира. Такая проверка отвечает на вопрос, как самой оснастке занять предназначенное место на носителе. Совпадение диаметра резинометаллической части не отвечает на этот вопрос. Если планка оказывается с перекосом или её крепление приходится подтягивать в сторону, осевая линия дальнейшего хода уже сомнительна.
Что подготавливает устройство предварительного нагружения
На закреплённую планку устанавливают приспособление и располагают его по заданной поверхности. В дальнейшем оно связывается с позиционирующей пластиной. Эти детали создают определённые условия именно для введения составной втулки. Они позволяют сохранять предусмотренную геометрию, пока отдельный силовой комплект выполняет осевую запрессовку.
Важно не спутать предварительную установку с последующей работой цилиндра. Правильно закреплённая планка сама по себе ещё не перемещает всю опору на требуемую глубину. А исправный цилиндр сам по себе не обеспечит правильное расположение половин, если пропущена подготовка держателя. Поэтому неверно судить, будто длительная настройка инструмента означает, что мастер до сих пор не смог сдвинуть деталь.
До силового хода проверяют ориентацию текстовых обозначений и ступенчатых поверхностей там, где на них ссылается конкретная схема. Установочная пластина может выглядеть почти плоской, но её ступень на одной стороне изменяет контакт с соседней деталью. Разворот планки иногда не мешает наживить крепление, зато меняет положение, от которого начинается запрессовка.
Почему нужно видеть и носитель, и втулку
При монтаже специалист следит, чтобы сборка двигалась по направлению, указанному изготовителем, а элементы приспособления не меняли взаимного положения. Если на одной стороне появилась щель, выясняют, где именно она возникла: между половинами втулки, между инструментом и носителем или в соединении самой оснастки. Каждая из трёх ситуаций требует другой оценки.
Например, неподвижная относительно корпуса планка не доказывает, что новая опора вошла прямо. А ровный вид доступного края втулки не показывает, сохранила ли противоположная сторона положение относительно устройства предварительного нагружения. Мастер сопоставляет несколько видимых ориентиров до того, как дальнейшее движение закроет их. Усилие гидравлики не заменяет наблюдения за геометрией.
В распоряжении специалиста должна оставаться возможность безопасно удерживать сам комплект. Носитель находится на автомобиле, а под ним висит часть оснастки. Руководство предусматривает удержание от падения. Оно относится к массе инструмента и не является опорой, на которую передают рабочее усилие запрессовки. Эти функции полезно различать, наблюдая подготовку снизу.
Что подтверждает окончание хода
Положение собранной опоры сравнивают с тем, которое задал изготовитель автомобиля. После удаления оснастки видны обе доступные стороны, положение резинометаллических частей и состояние отверстия носителя. Если одна часть осталась с выступом, которого по процедуре быть не должно, доводить её отдельными ударами опасно: это меняет взаимное положение элементов уже собранной опоры.
Для дальнейшей работы тяги важно и расположение места соединения. Оно должно совпасть со штатной геометрией без попыток стянуть несоосные детали крепежом. Так проверка из чисто визуальной становится функциональной: новый шарнир стоит в предназначенной позиции, а конструкция подрамника сохранила форму, необходимую для сборки.
Если штампованный носитель уже потерял форму, предварительная оснастка не служит стапелем для его правки. Возможность продолжать работу выясняют отдельно до установки новой двойной опоры.
Подробнее об услуге ВИСТ — ремонт ходовой части.
Этот способ относится к указанной двухчастной опоре на штампованном носителе. Для алюминиевого подрамника или втулки иной конструкции требуется собственная подтверждённая процедура.